
 sv
Stålgolv Manufacturer
Produktkategorier
-
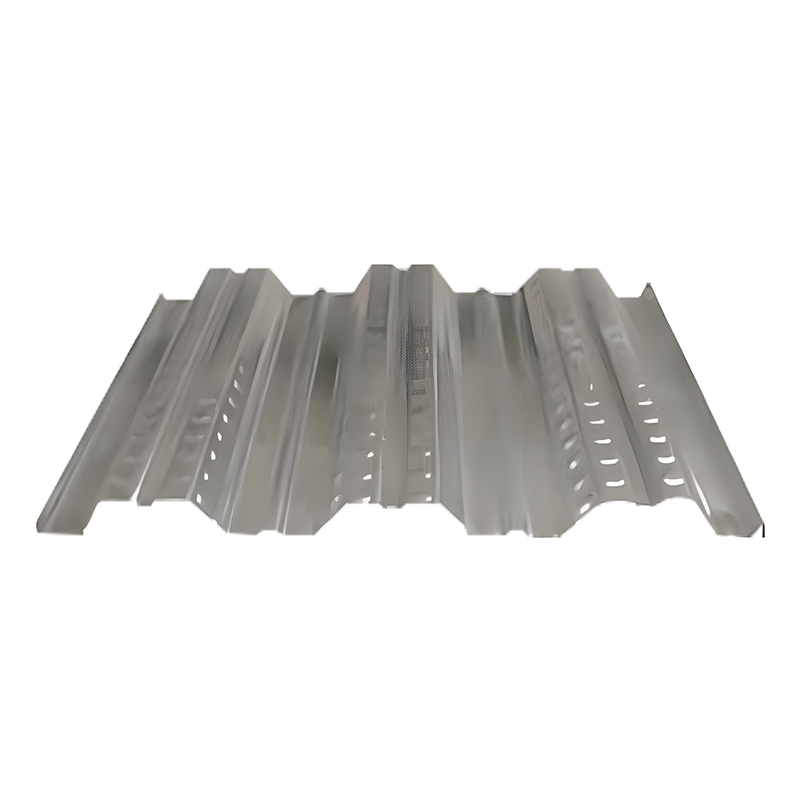
YX 51-253-760 Högribbad bärande stålgolvdäck
YX 51-253-760 Högribbad lastbärande stålgolvdäck, våghöjd 51mm, vågstigning 253mm, effekti -
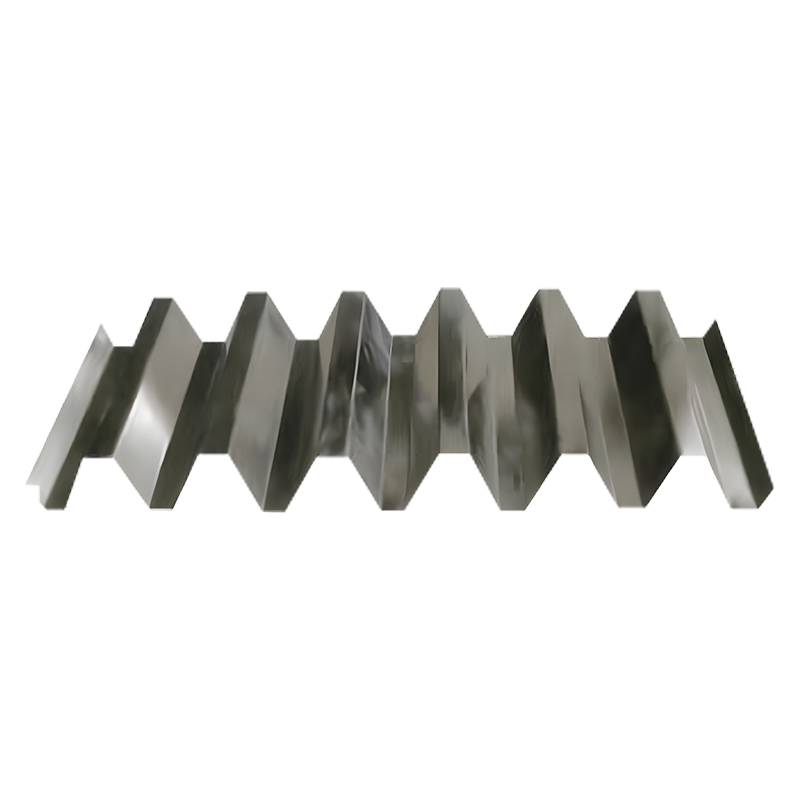
YX 35-125-750 Lätt golvdäck i kompositstål
YX 35-125-750 lättviktsgolvdäck i kompositstål, även känd som V-125-typen, är ett tekniskt -
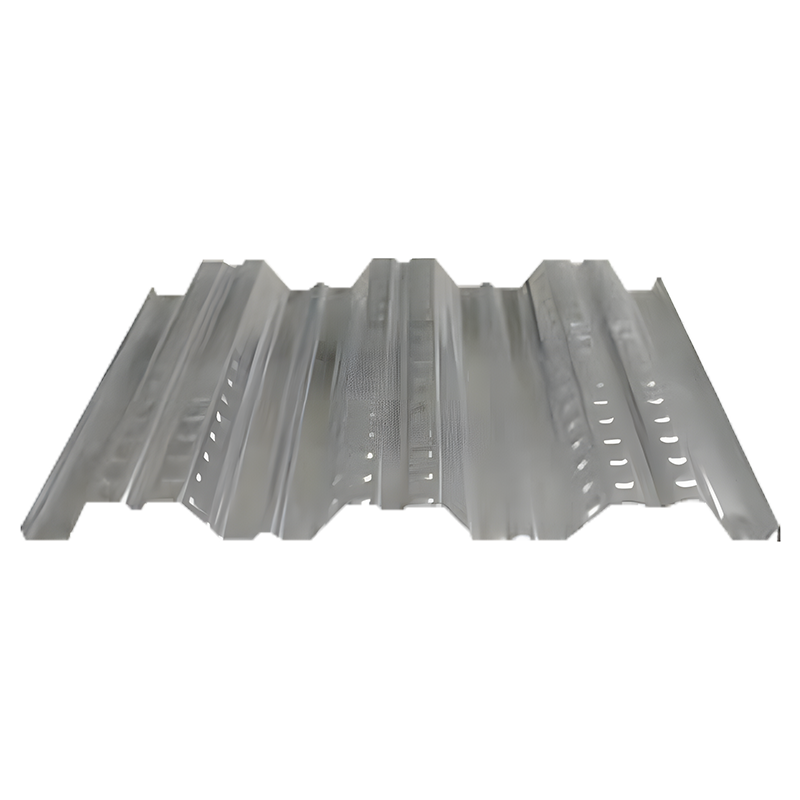
YX 51-250-750 Standard bärande stålgolvdäck
YX 51-250-750 Standard lastbärande stålgolvdäck är tillverkat av högkvalitativ kallvalsad ga -
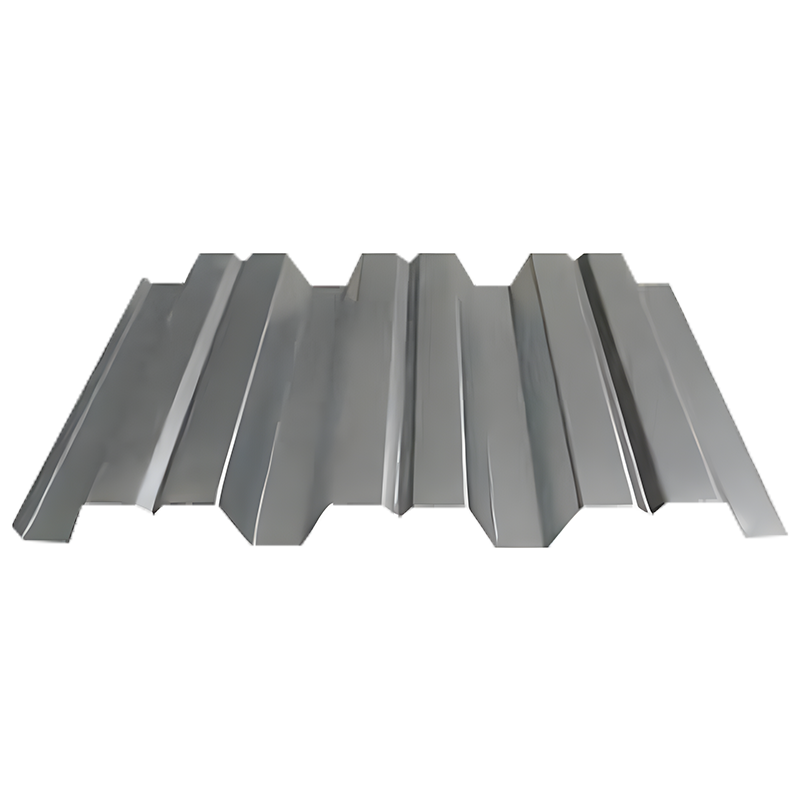
YX 51-250-750 Byggnadskonstruktion stålgolvdäck
YX 51-250-750 byggnadskonstruktion stålgolvdäck är en tekniskt mogen och allmänt använd prof -
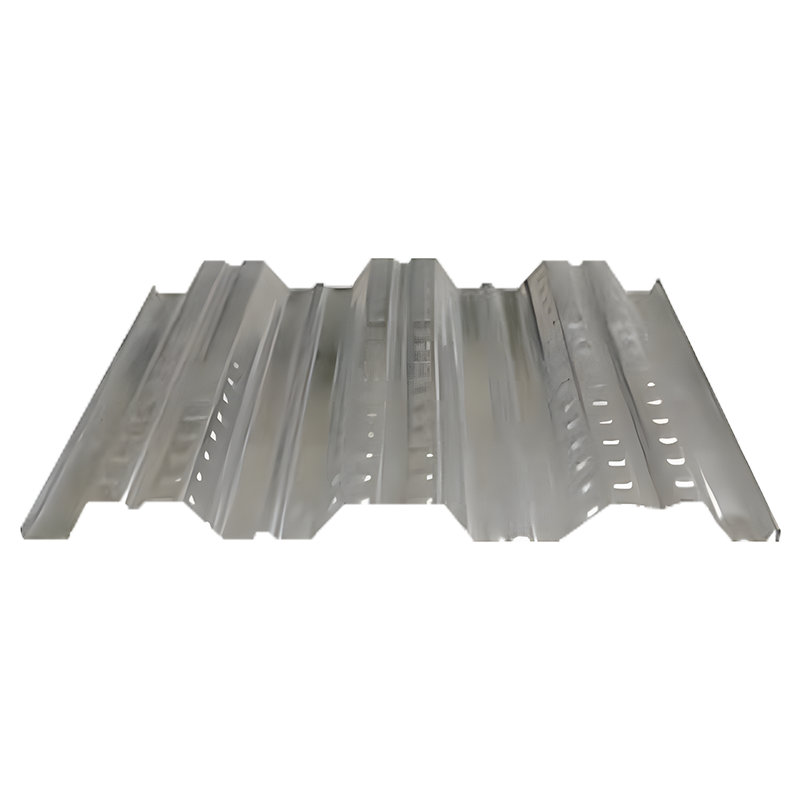
YX 75-293-880 Kraftig golvdäck i höghållfast stål
YX 75-293-880 Heavy-duty golvdäck i höghållfast stål är ett högpresterande golvdäck av öp -
YX 51-304-914 Breddat bärande stålgolvdäck
YX 51-304-914 breddade lastbärande stålgolvdäck är tillverkat av höghållfast galvaniserad s -
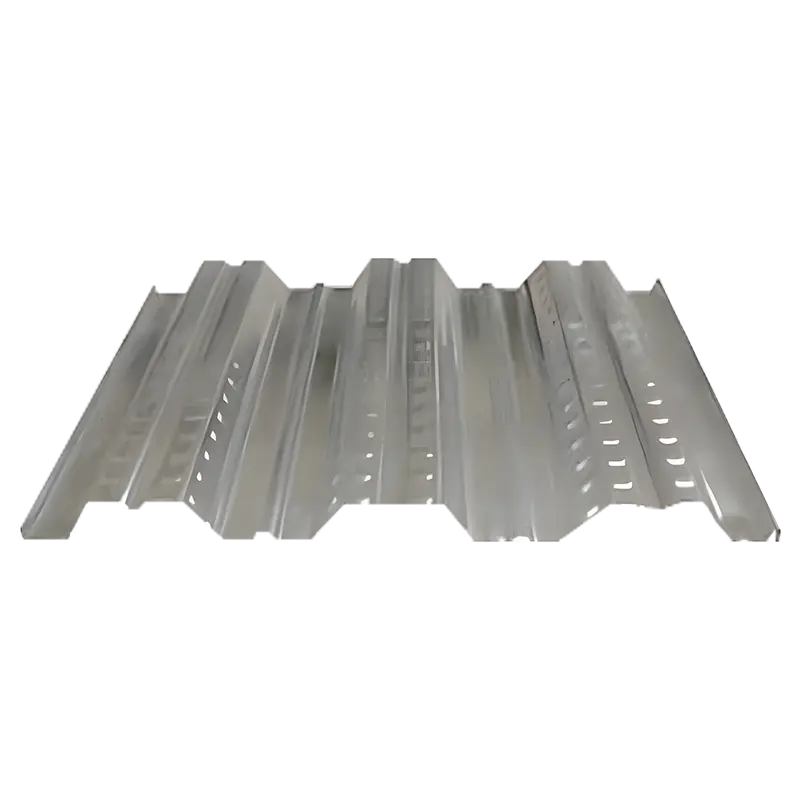
YX 76-305-915 Stort golvdäck i stål
YX 76-305-915 Stora golvdäck i stål, allmänt känt i branschen som 3W golvdäck, är en intern -
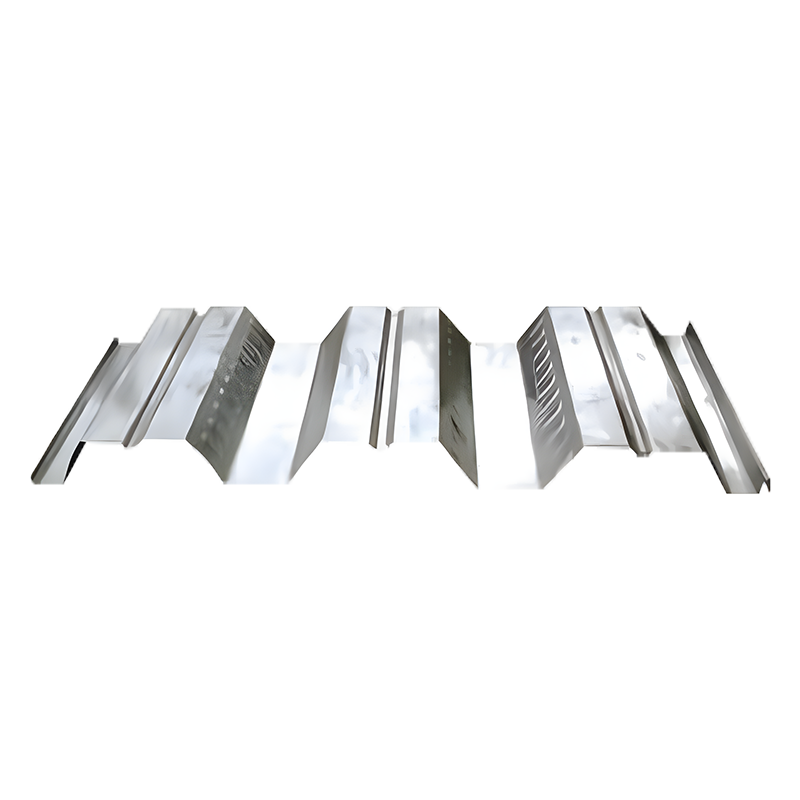
YX 51-320-960 Ultrabrett golvdäck i stål
YX 51-320-960 Ultrabred golvdäck i stål är ett golvdäck av öppen typ designat för en balans -
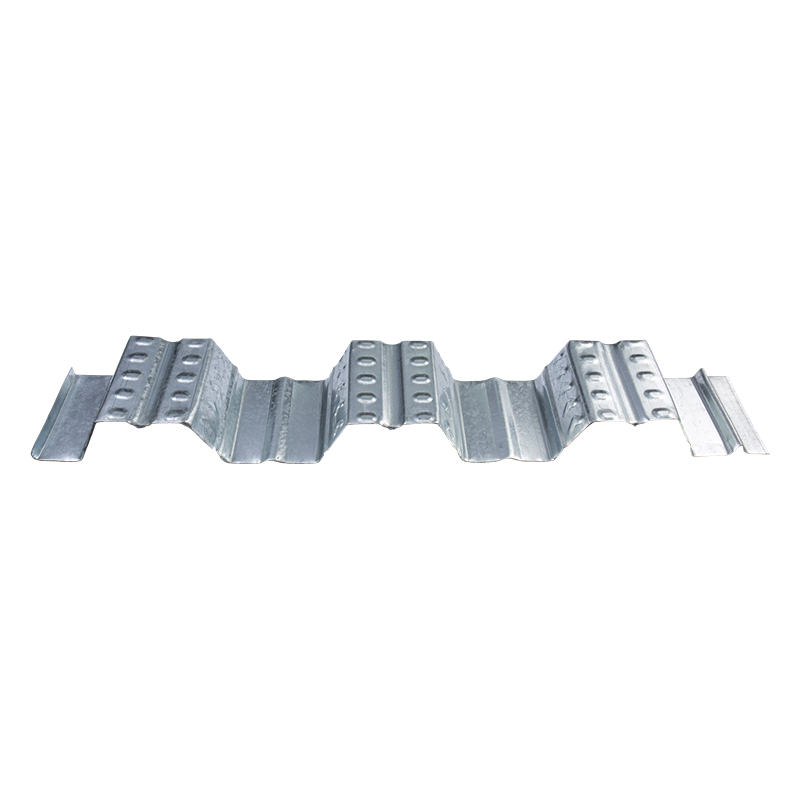
YX 51-226-678 Ekonomisk stålkonstruktion golvdäck
YX 51-226-678 Ekonomisk stålkonstruktion golvdäck är rullformat av standard galvaniserad stål -
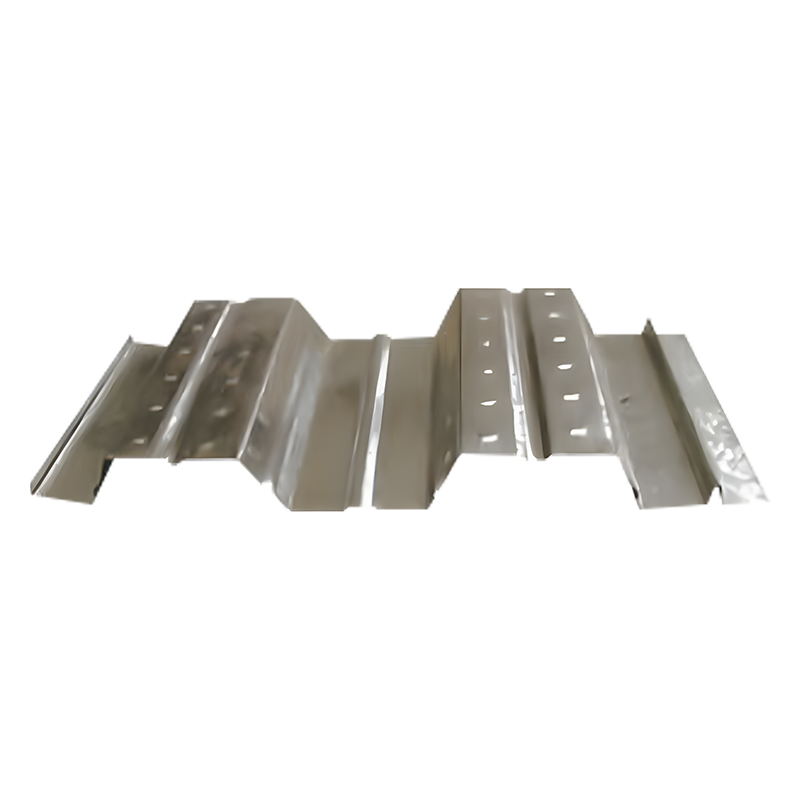
YX 76-344-688 Golvdäck i kraftigt stål med hög ribba
YX 76-344-688 Högribbad, kraftigt stålgolv, allmänt känt i branschen som golvdäck av 3W-typ, -
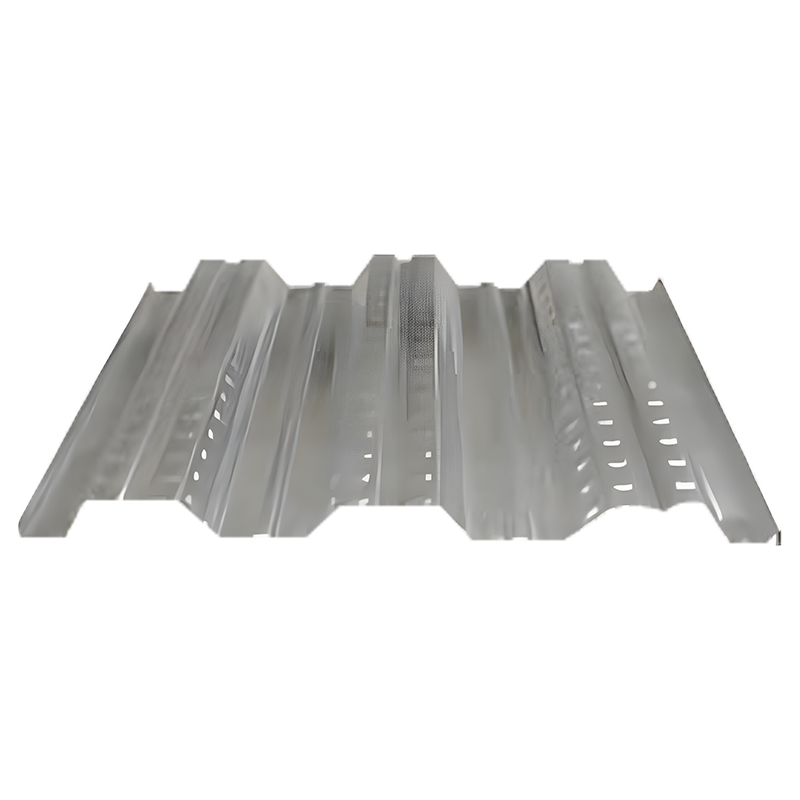
YX 51-305-915 Industrianläggningsgolvdäck
YX 51-305-915 golvdäck för industrianläggningar är tillverkat av 1150 mm bred varmförzinkad -
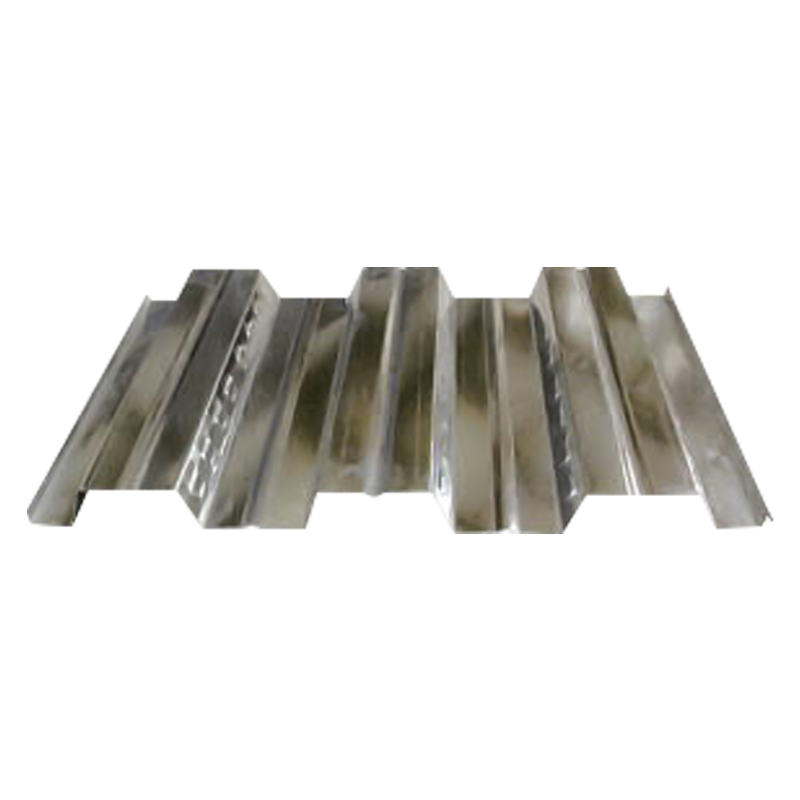
YX 51-342-1025 Ultrabrett byggnadsgolvdäck
YX 51-342-1025 Ultrabred byggnadsgolvdäck är gjord av varmförzinkad stålplåt genom kallböjn
Om Kaisier
Kaisier Cleans the Globe Tech Empowers Tomorrow
Zhejiang Kaisier Clean Technology Co.,Ltd. upholding the brand mission of "Kaisier Cleans the Globe, Tech Empowers Tomorrow", Zhejiang Kaisier Clean Technology Co., Ltd. and its Thai subsidiary are a technology-driven enterprise in the clean industry with a global layout. The company has built four modern production bases in China and Thailand, forming a "domestic coordination + international radiation" capacity network equipped with intelligent production lines and precision testing equipment to ensure stable and efficient supply.
We are a China OEM/ODM Stålgolv Company and Stålgolv Manufacturer, specialize in R&D, production and sales of a full range of clean panels, including color steel sandwich panels, rock wool clean panels and magnesium oxide clean panels, which can meet the stringent requirements of Class 100 to Class 300,000 air purification projects. Our products lead the world in fire resistance, antibacterial and antistatic performance, and are widely applied in high-end fields such as healthcare, electronics and food industries, providing one-stop services from solution design to after-sales support. With technological innovation as the core and the philosophy of "precision engineering for ultimate cleanliness", we are committed to delivering safe and reliable clean space solutions for global customers.
Hedersbevis
Våra senaste nyheter
Meddelande Feedback
Stålgolv Industry knowledge
Steel floor decking is a cold-formed, galvanized steel sheet with embossed ribs and indentations that serves as both permanent formsättning and composite reinforcement i betonggolv. När den integreras med en stålkonstruktion eliminerar den behovet av tillfällig trä- eller plywoodformning, minskar arbetskraften på plats genom att 40–60 % , and creates a composite floor system with superior stiffness and load-bearing capacity. Its material utilization rate typically ranges from 70–80 % , making it an economically optimal solution for multi-story buildings, logistics warehouses, and large-span commercial facilities.
Till skillnad från traditionella platsgjutna betongplattor som förlitar sig på löstagbar formsättning, förblir ståltäcket inbäddat i den färdiga plattan, och deltar aktivt i dragförstärkning i botten av golvet. Denna dubbelfunktionsegenskap är anledningen till att ståldäck har blivit standard i modern stålkonstruktion i Nordamerika, Europa och Asien.
Viktiga tekniska parametrar och namnkonventioner
Stålgolvprodukter följer ett standardiserat namnsystem som kodar för kritiska geometriska dimensioner. Understanding this convention is essential for accurate specification and procurement.
Avkodning av modellnummer
En typisk modellbeteckning som t.ex YX 51-253-760 delas upp i tre numeriska komponenter:
- 51 — Ribbhöjd i millimeter (våghöjd). Detta bestämmer kompositens verkansdjup och den totala plattans tjocklek.
- 253 — Wave pitch in millimeters (center-to-center distance between adjacent ribs). Detta påverkar trallens spännförmåga och betonggrepp.
- 760 — Effektiv täckningsbredd i millimeter. Detta är den nettobredd som varje ark bidrar till golvytan efter överlappning.
For example, the YX 51-253-760 high-rib load-bearing steel floor deck features a 51 mm wave height, 253 mm wave pitch, and 760 mm effective coverage width med en utvikt bredd på 1000 mm, vilket ger en materialutnyttjandegrad på 76 %. Denna modell är speciellt konstruerad för flervåningsbyggnader och höghus i stålkonstruktioner där både lastkapacitet och konstruktionshastighet är avgörande.
Kritiska dimensionsspecifikationer
Beyond the model code, several parameters govern structural performance:
- Basståltjocklek : Typically 0.8–1.5 mm for standard load-bearing applications; heavy-duty industrial floors may require up to 2.0 mm.
- Utvikt bredd : The flat sheet width before roll-forming, usually 1000 mm or 1250 mm, dictating coil selection and waste minimization.
- Materialutnyttjandegrad : Beräknat som (effektiv täckningsbredd / utvikt bredd) × 100 %. Högre andelar (75–80 %) indikerar effektivare materialanvändning och lägre stålförbrukning per kvadratmeter.
Produktutbud och applikationsmatchning
Stålgolv är inte en enda produkt utan en familj av profiler optimerade för olika strukturella krav. Att välja rätt profil garanterar både säkerhet och kostnadseffektivitet.
| Modell | Ribbhöjd (mm) | Vågstigning (mm) | Täckningsbredd (mm) | Primär tillämpning |
|---|---|---|---|---|
| YX 51-253-760 | 51 | 253 | 760 | Flervånings- och höghus |
| YX 35-125-750 | 35 | 125 | 750 | Lättviktskompositgolv |
| YX 51-250-750 | 51 | 250 | 750 | Standard bärande golv |
| YX 75-293-880 | 75 | 293 | 880 | Kraftiga höghållfasta golv |
| YX 51-304-914 | 51 | 304 | 914 | Stort spann kommersiell & logistik |
Profiler med hög ribba mot låg ribba
Trall med hög ribba (ribbhöjd ≥50 mm, såsom YX 51-253-760 och YX 75-293-880) ger djupare betonginbäddning och överlägsen kompositbindningsstyrka. These profiles are essential for multi-story buildings and heavy industrial floors where live loads exceed 5 kN/m² . Den ökade ribbhöjden rymmer också skjuvbultar med större diameter, vilket förbättrar gränssnittskapaciteten mellan stål och betong.
Lågt ribbträd (ribbhöjd 30–40 mm, t.ex. YX 35-125-750) är lättare och mer ekonomisk, lämplig för kontorsbyggnader, butiksutrymmen och mezzaniner med måttliga belastningskrav. Det reducerade profildjupet tillåter tunnare totala tjocklekar, vilket minimerar höjder från golv till golv och strukturell vikt.
Sammansatt verkan och strukturell prestanda
Den främsta tekniska fördelen med stålgolv ligger i dess förmåga att forma en kompositplatta med platsgjuten betong. Detta kompositbeteende ökar dramatiskt golvkapaciteten jämfört med icke-kompositsystem.
Mekanism för kompositbindning
Tre mekanismer säkerställer effektiv sammansatt verkan:
- Mekanisk förregling : De präglade fördjupningarna och fördjupningarna på golvytan skapar ett fysiskt grepp med den härdade betongen, vilket förhindrar horisontell glidning.
- Slutförankring : Skjuvtappar svetsade genom trädäcket till den bärande stålbalken överför längsgående skjuvkrafter och förhindrar ändglidning av trädäcksplåten.
- Naturligt band : Den galvaniserade zinkbeläggningen på stålytan ger en kemisk vidhäftning med betong, vilket bidrar till initial bindningsstyrka innan den mekaniska förreglingen utvecklas fullt ut.
Belastnings- och avböjningsprestanda
I en kompositplatta fungerar ståldäcket som bottenförstärkning (dragzon), medan betongen ovanför den neutrala axeln motstår kompression. Denna optimerade spänningsfördelning ger:
- Spännvidd-till-djup-förhållanden på 25–35 för enkelt stödda plattor, jämfört med 15–20 för konventionella armerade betongplattor med motsvarande tjocklek.
- Nedböjningsreduktion på 30–50 % under driftbelastning på grund av kompositsektionens ökade tröghetsmoment.
- Brandmotstånd på 1–2 timmar kan uppnås med standardbetongtäckning över däcksribborna, vilket uppfyller byggnormernas krav för de flesta kommersiella och industriella verksamheter.
Materialspecifikationer och tillverkningsstandarder
Hållbarheten och prestandan hos stålgolv styrs av val av basmaterial, beläggningssystem och tillverkningsprecision.
Basstål och galvanisering
Basmaterial är typiskt Q235 eller Q345 konstruktionsstål med en sträckgräns på 235 MPa respektive 345 MPa. Stålplåten genomgår kontinuerlig varmförzinkning för att uppnå en zinkbeläggningsmassa på ≥180 g/m² (motsvarar Z180-beteckning), ger korrosionsskydd för inomhusmiljöer. För aggressiva miljöer som kemiska anläggningar eller kustanläggningar, Z275 eller Z350 beläggningar (275–350 g/m² zinkmassa) specificeras.
Kallformning och toleranser
Däck tillverkas genom kontinuerlig rullformning från rullmaterial. Kritiska tillverkningstoleranser inkluderar:
- Tjocklekstolerans : ±0,05 mm för ark ≤1,0 mm; ±0,08 mm för ark 1,0–1,5 mm.
- Våghöjdstolerans : ±1,0 mm för att säkerställa konsekvent betongtäckning och kompositdjup.
- Täckningsbreddstolerans : ±2,0 mm per ark för att bibehålla korrekt överlappning och undvika kumulativa fel över flera ark.
Installationsarbetsflöde och bästa praxis
Korrekt installation är avgörande för att inse de fulla strukturella och ekonomiska fördelarna med stålgolv. Följande arbetsflöde säkerställer kvalitet och säkerhet.
Förberedelse före installation
Innan däcket placeras, kontrollera att stålbalksramen är komplett och inriktad. Balkens övre flänsar måste vara i nivå ±5 mm över däckets spännvidd för att förhindra ojämn betongtjocklek. Förbered layoutritningar som visar arkets orientering, varvplatser och penetreringsöppningar för att minimera skärning på plats.
Arkplacering och fastsättning
Plåtar läggs vinkelrätt mot de bärande stålbalkarna, med sidolappar av ≥25 mm och avsluta varv av ≥50 mm över balkar. Självborrande skruvar eller svetsade reglar fäster trädäcket vid balkflänsarna vid 300–400 mm centrum . För den breddade YX 51-304-914-profilen minskar täckningsbredden på 914 mm antalet sidovarv med ungefär 15 % jämfört med 750–760 mm profiler, vilket direkt förbättrar installationshastigheten och minskar förbrukningen av fästelement.
Betonggjutning och härdning
Betong placeras vanligtvis i en enda gjutning för att säkerställa monolitiskt beteende. Minsta betonghållfasthet är C25 (25 MPa cylinderstyrka) för standardgolv; C30 eller högre rekommenderas för tunga industriella tillämpningar. Platttjockleken mäts från toppen av ståldäcket till betongytan, med typiska värden på 120–150 mm för kontorsbyggnader och 150–200 mm för lager. Korrekt härdning för 7 dagar säkerställer tillräcklig hållfasthetsutveckling före lastning.
Vanliga frågor
1.Vad är skillnaden mellan stålgolv och traditionell formsättning?
Stålgolv fungerar som permanent formwork som förblir inbäddad i betongplattan efter gjutning, vilket aktivt bidrar till den strukturella styrkan som bottenförstärkning. Traditionell trä- eller plywoodformning är tillfällig och måste tas bort efter betonghärdning, vilket kräver ytterligare arbetskraft och materialavfall. Ståldäck eliminerar borttagning av formen, minskar arbetskraften på plats med 40–60 % , och komprimerar golvkonstruktionscykler från 7–14 dagar till 3–5 dagar .
2.Hur väljer jag mellan hög- och lågribbad ståltäckprofiler?
Välj högribbade trall (ribbhöjd ≥50 mm) för flervåningsbyggnader, tunga industrigolv och applikationer med spänningar som överstiger 5 kN/m² . De djupare ribborna ger överlägsen sammansatt bindningsstyrka och rymmer större skjuvbultar. Välj trall med låg ribba (ribbhöjd 30–40 mm) för kontorsbyggnader, butiksytor och mezzaniner med måttlig belastning. Profiler med låg ribba tillåter tunnare övergripande skivtjocklekar, vilket minskar strukturell vikt och höjder från golv till golv.
3. Vilken är den typiska materialanvändningsgraden för stålgolv?
Materialutnyttjandet varierar vanligtvis från 70–80 % , beräknat som (effektiv täckningsbredd ÷ utvikt bredd) × 100 %. Till exempel har YX 51-253-760-profilen en täckningsbredd på 760 mm från ett 1000 mm ovikt ark, vilket ger en 76 % utnyttjandegrad . Högre priser indikerar effektivare materialanvändning och lägre stålförbrukning per kvadratmeter. Breddade profiler som YX 51-304-914 uppnår ännu högre effektivitet med en täckningsbredd på 914 mm.
4. Vilken zinkbeläggningsspecifikation krävs för olika miljöer?
För standard inomhusmiljöer, Z180 (180 g/m² zinkbeläggningsmassa) är tillräckligt. För måttliga industriella eller fuktiga miljöer, specificera Z275 (275 g/m²). För aggressiva miljöer som kemiska anläggningar, kustanläggningar eller områden med hög korrosion, Z350 (350 g/m²) eller specialiserade legeringsbeläggningar som ZAM (Zinc-Aluminium-Magnesium) rekommenderas för att säkerställa långvarig korrosionsbeständighet.
5. Kan stålgolv användas utan klippreglar?
Ja, för applikationer med lätt belastning och korta spännvidder kan ståldäck fungera som icke-komposit permanent formsättning utan klippbultar. I det här fallet stöder däcket våt betong och konstruktionsbelastningar under gjutning men deltar inte i den slutliga kompositplattans hållfasthet – bottenförstärkning måste tillhandahållas av konventionellt armeringsjärn. För kompositverkan och maximal spännförmåga är skjuvbultar väsentliga och måste svetsas genom däcket till de stödjande stålbalkarna.
6. Vilken betonghållfasthet och skivtjocklek rekommenderas?
Minsta betonghållfasthet är C25 (25 MPa cylinderstyrka) för vanliga kommersiella och bostäder golv. För tunga industriella tillämpningar, lager och områden med koncentrerad belastning, C30 eller högre rekommenderas. Typiska skivtjocklekar sträcker sig från 120–150 mm för kontorsbyggnader till 150–200 mm för industrilager, mätt från toppen av ståldäcket till den färdiga betongytan. Trallens ribbhöjd ska ingå vid beräkning av totalt konstruktionsdjup.
7.Hur bidrar stålgolv till brandmotstånd?
Kompositplattor med stålgolv kan uppnås 1–2 timmars brandmotstånd med standardbetongöverdrag över ribborna. Betongen fungerar som en termisk barriär som skyddar ståldäcket från snabb temperaturhöjning under en brand. Brandbeständighetsklassificeringen beror på plattans tjocklek, betongöverdragets djup och närvaron av ytterligare armeringsnät. För högre brandklasser (2–4 timmar) kan kompletterande armering och ökad betongtäckning krävas.
8. Vilka är de viktigaste kvalitetskontrollerna under installationen?
Kritiska installationskontroller inkluderar: verifiering av stålbalkens nivå inom ±5 mm ; säkerställa sidovarv av ≥25 mm och avsluta varv av ≥50 mm ; bekräftar fästelementavståndet vid 300–400 mm centrum ; kontrollera för korrekt arkinriktning för att undvika kumulativa breddfel; och inspektera för beläggningsskador som kan äventyra korrosionsskyddet. Eftergjutning, verifiera betongtjocklek, härdningstid för 7 dagar minimum , och platthetstoleranser.
- E-Mail: [email protected]
- Tel: +86 18968239620
- Address: Rum nr 905, He Yuan Mansion, nr 382, Tianda Lane, Ningbo Southern Business District, Yinzhou Ningbo Kina
Våra produkter
Snabblänkar
Kontakta oss
? Upphovsrätt Zhejiang Kaisier Clean Technology Co.,Ltd.
Alla rättigheter reserverade.
 OEM/ODM Stålgolv Company
Stålgolv Manufacturer
-
+86 18968239620
-
-
