
 sv
Machine Made Cleanroom Panels Supplier
Mekaniskt tillverkade renrumspaneler används i stor utsträckning i miljöer som kräver höga nivåer av renlighet, temperatur- och luftfuktighetskontroll samt säkerhetsprestanda. Deras kärnfunktion är att skapa en stabil och kontrollerbar miljö för rent utrymme, effektivt isolera externa föroreningskällor och minska vidhäftningen och spridningen av damm, bakterier och mikroorganismer i luften, vilket ger en pålitlig ren miljö för produktion, medicinsk och vetenskaplig forskning.
När det gäller prestandafördelar har mekaniskt tillverkade renrumspaneler utmärkt strukturell stabilitet och bärförmåga. Den mekaniska pressningsprocessen resulterar i en tätare och mer enhetlig inre struktur, vilket säkerställer hög total planhet och motståndskraft mot deformation, bibehåller utmärkt vägg- och takprestanda även efter långvarig användning. Samtidigt erbjuder produkten överlägsen brandbeständighet, med brandbeständiga kärnmaterial såsom stenull, magnesiumoxid och kiselsten tillgängliga för att möta A-klass obrännbart eller höggradigt flamskyddsmedel, vilket effektivt förbättrar den övergripande säkerhetsnivån i byggnaden.
När det gäller renhetsprestanda, använder ytan på mekaniskt tillverkade renrumspaneler vanligtvis färgbelagda stålplåtar, rostfria stålplåtar eller antibakteriella beläggningsmaterial, vilket ger korrosionsbeständighet, motståndskraft mot kemiska rengöringsmedel, enkel rengöring och motståndskraft mot dammansamling. Detta uppfyller de långsiktiga användningskraven för rena miljöer av hög standard som GMP-verkstäder, operationssalar på sjukhus och elektroniska renrum. Dess utmärkta tätningskonstruktionsdesign minskar också effektivt dammansamling i luckor, vilket minskar risken för sekundär kontaminering.
Mekaniskt tillverkade renrumspaneler erbjuder också bra ljudisolering, värmeisolering och energibesparande effekter. Kärnmaterialstrukturen med hög densitet blockerar effektivt bulleröverföring samtidigt som den minskar värmeförlusten, hjälper användarna att minska energiförbrukningen för luftkonditioneringssystem och uppnå mer energieffektiv och miljövänlig byggnadsdrift. Den modulära installationsmetoden förbättrar också avsevärt byggeffektiviteten, förkortar byggtiden och minskar de totala projektkostnaderna.
Produktkategorier
-
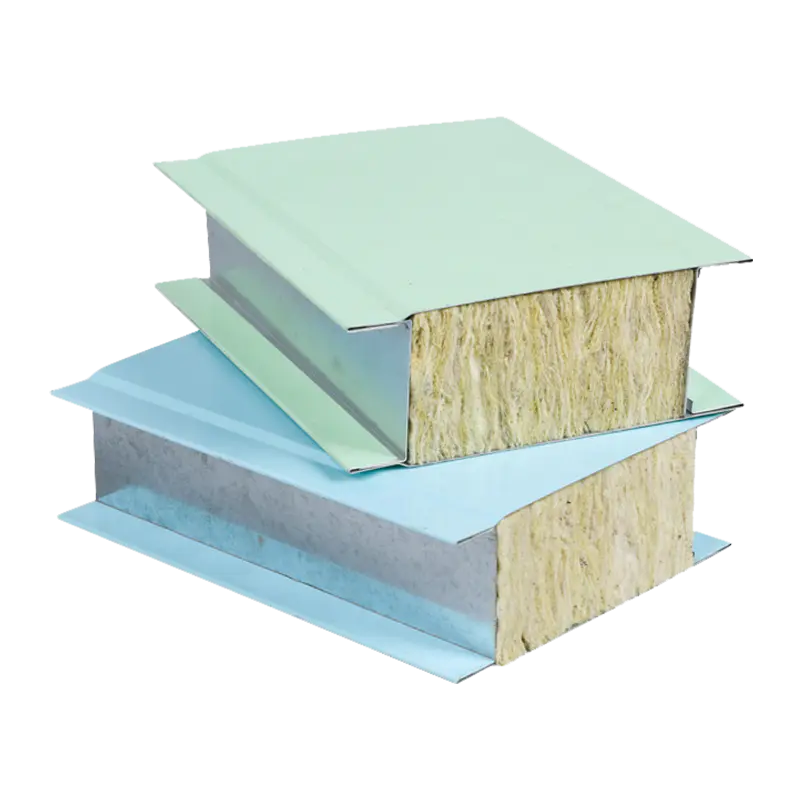
Maskintillverkad stenull renrumspanel
Med hjälp av stenull med medel till hög densitet som kärnmaterial och galvaniserade (rostfritt -
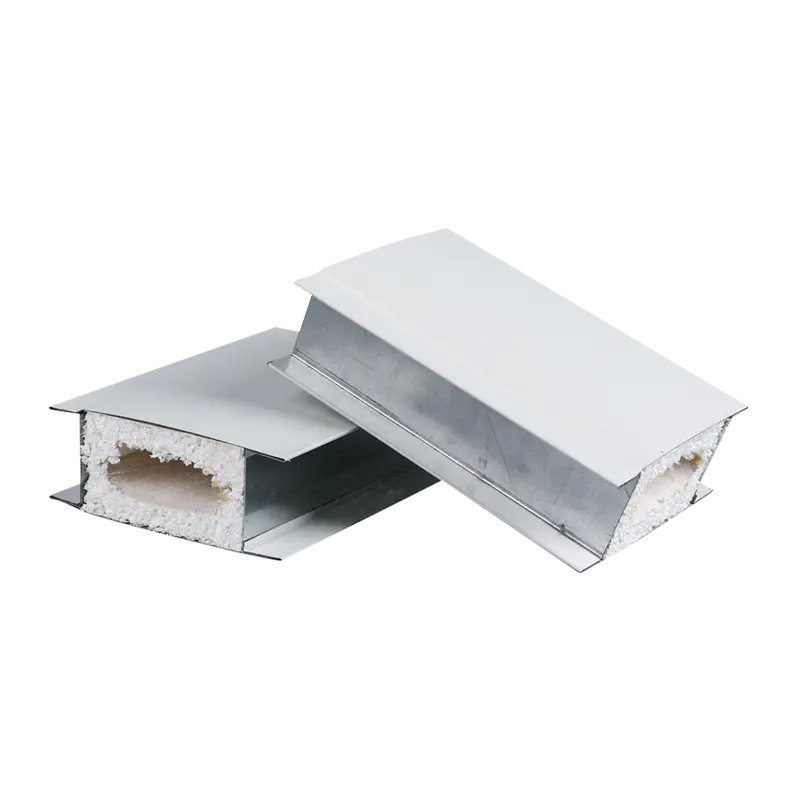
Maskintillverkad Magnesium Oxysulfate Renrumspanel
Denna nya generation av byggnads- och dekorativa paneler använder magnesiumoxisulfat som kärnma -
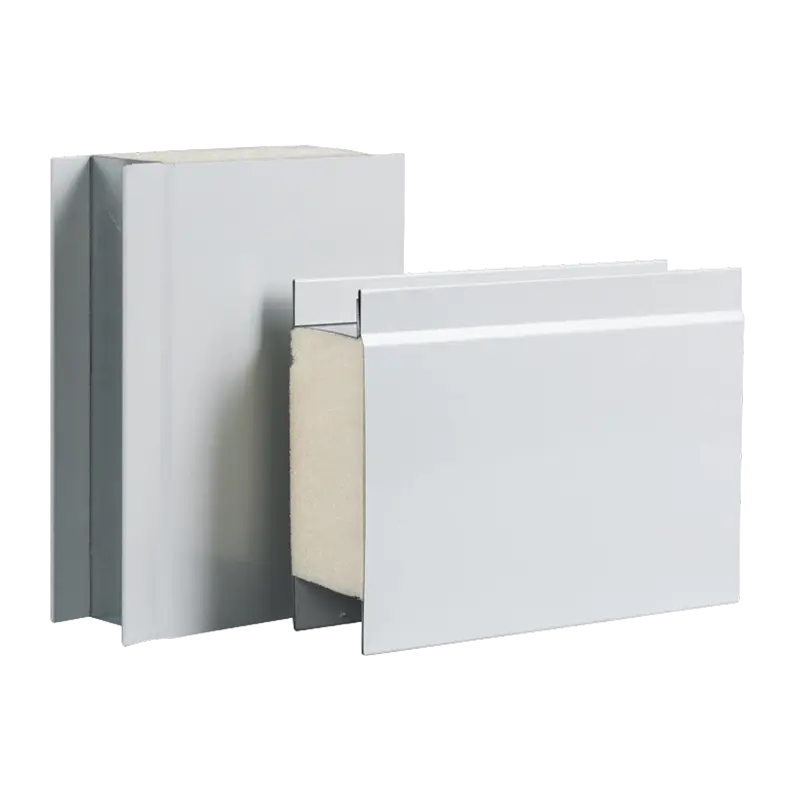
Maskintillverkad polyuretan renrumspanel
Med polyuretan (PU) som kärnmaterial används denna panel vanligtvis för det yttre lagret av by -
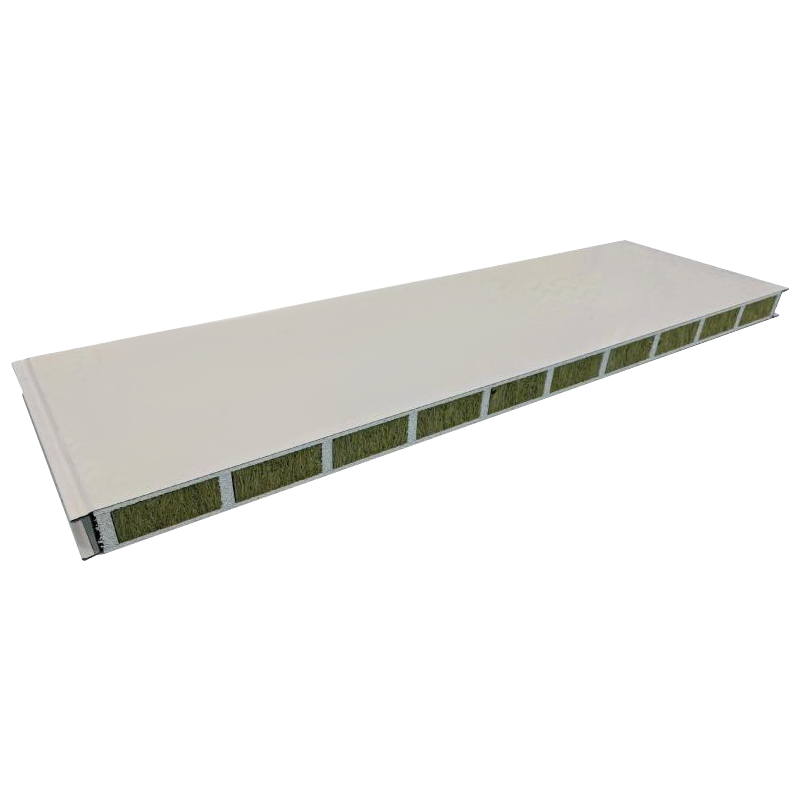
Ihålig magnesiumoxid stenull renrumspanel
Med hjälp av färgbelagda stålplåtar som ytmaterial, 5 mm magnesiumoxidskivor som övre och ne -
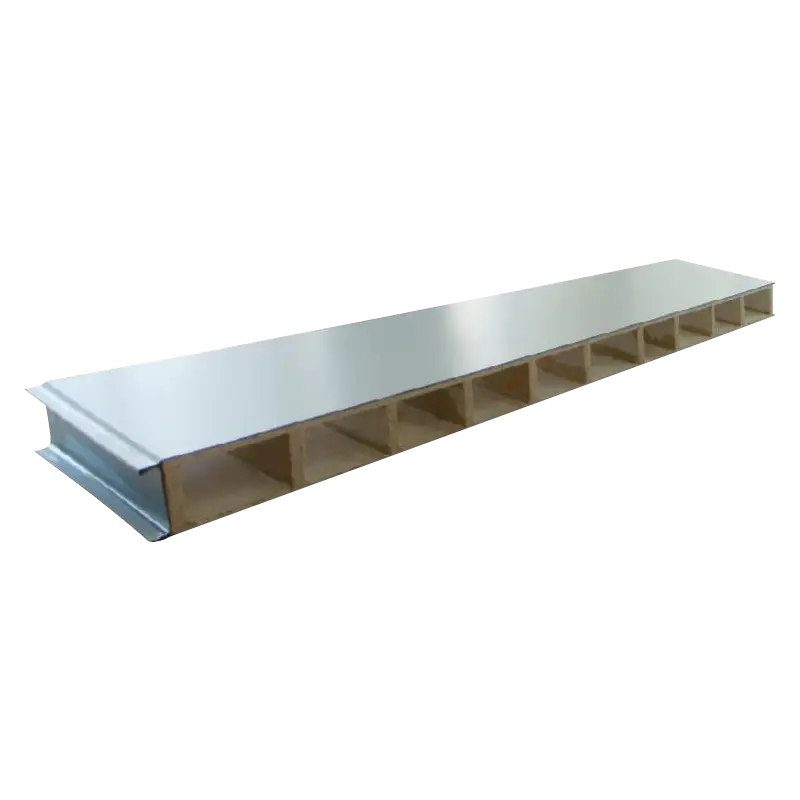
Maskintillverkad ihålig magnesiumoxid renrumspanel
Denna lätta byggnadspanel använder färgbelagda stålplåtar som ytmaterial och ihålig magnesi -
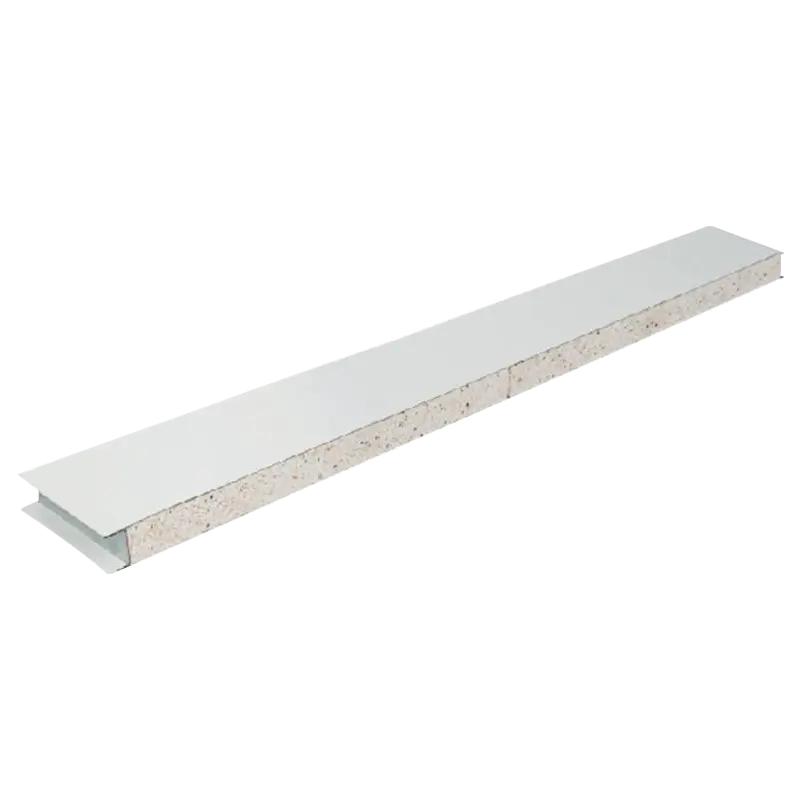
Mekanisk kiselstensplatta
Denna nya generation av byggnads- och dekorativa paneler använder kiselsten som kärnmaterial, g
Om Kaisier
Kaisier Cleans the Globe Tech Empowers Tomorrow
Zhejiang Kaisier Clean Technology Co.,Ltd. upholding the brand mission of "Kaisier Cleans the Globe, Tech Empowers Tomorrow", Zhejiang Kaisier Clean Technology Co., Ltd. and its Thai subsidiary are a technology-driven enterprise in the clean industry with a global layout. The company has built four modern production bases in China and Thailand, forming a "domestic coordination + international radiation" capacity network equipped with intelligent production lines and precision testing equipment to ensure stable and efficient supply.
We are a China Custom Machine Made Cleanroom Panels Factory and Machine Made Cleanroom Panels Supplier, specialize in R&D, production and sales of a full range of clean panels, including color steel sandwich panels, rock wool clean panels and magnesium oxide clean panels, which can meet the stringent requirements of Class 100 to Class 300,000 air purification projects. Our products lead the world in fire resistance, antibacterial and antistatic performance, and are widely applied in high-end fields such as healthcare, electronics and food industries, providing one-stop services from solution design to after-sales support. With technological innovation as the core and the philosophy of "precision engineering for ultimate cleanliness", we are committed to delivering safe and reliable clean space solutions for global customers.
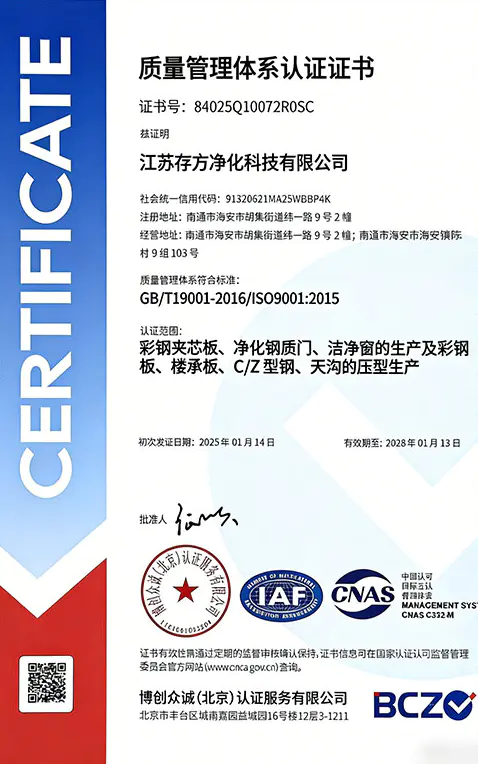
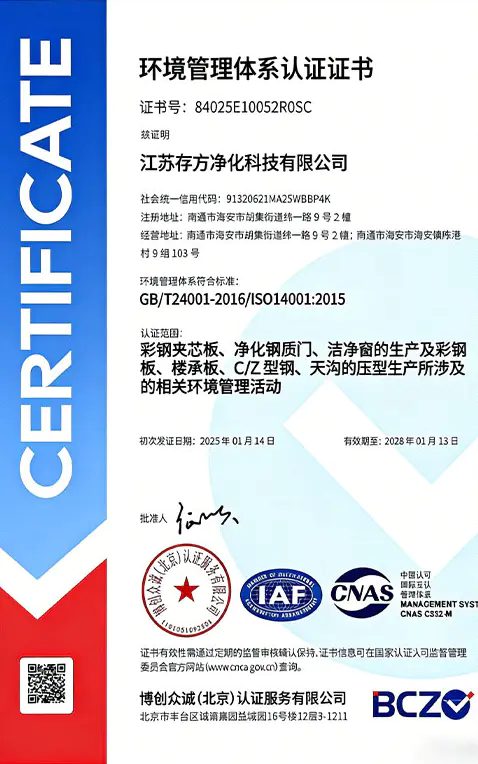
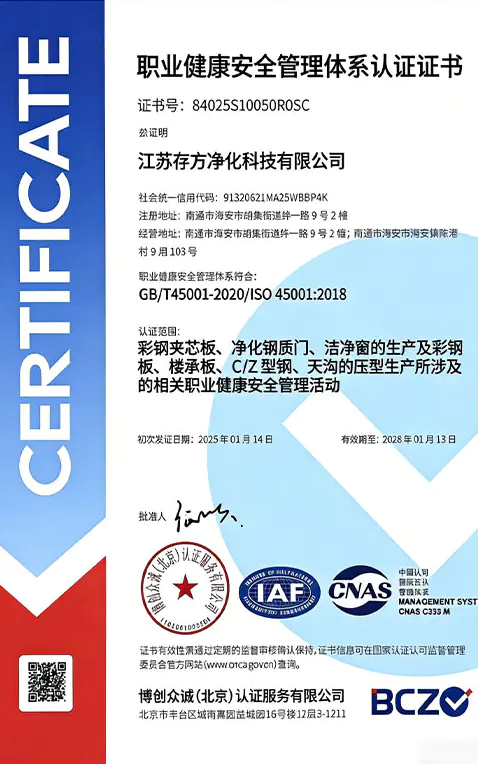
Hedersbevis
Våra senaste nyheter
Meddelande Feedback
Mekaniskt rengjorda paneler Industry knowledge
I renrumssystemteknik, maskingjorda renrumspaneler — produceras via kontinuerliga automatiserade processer — har blivit föredraget material för ISO klass 7 (klass 10 000) till ISO klass 8 (klass 100 000) rena zoner, såväl som icke-bärande skiljeväggar och allmänna kapslingar . Den tydliga slutsatsen är: Samtidigt som de ger god planhet, klass A-brandmotstånd och ytor som är lätta att rengöra, uppnår maskintillverkade paneler 20 %–30 % lägre totala kostnader än manuella paneler, med en daglig effekt på 1 500–2 000 m². De är bäst lämpade för projekt med snäva scheman, stora ytor och blygsamma belastningskrav . Följande ger en djupgående teknisk referens från fyra dimensioner: strukturella processer, kärnmaterialprestanda, ekonomisk jämförelse och installationsspecifikationer.
Produktionsprocess och strukturella egenskaper: Tekniska fördelar med kontinuerlig pressformning
Maskintillverkade renrumspaneler tillverkas med hjälp av kontinuerliga automatiserade produktionslinjer, där kärnmaterialet och ytskikten binds och formas i en enda process via högtrycksfyllning eller skumning . Jämfört med manuella paneler är den viktigaste skillnaden att maskintillverkade paneler inte har några omkretsförstärkande stålband, utan förlitar sig istället på bindningsstyrkan mellan kärna och ytskikt och panelens inneboende styvhet för att bibehålla strukturen. Typiska processparametrar är följande:
| Processparameter | Typiskt värde/intervall | Inverkan på prestanda |
|---|---|---|
| Linjehastighet | 3-8 m/min | Högre hastighet ökar uteffekten men kräver tillräcklig härdning |
| Bildande tryck | 0,5-1,2 MPa | Högre tryck ger jämnare kärndensitet och bättre bindningsstyrka |
| Fasad tjocklek | 0,426-0,7 mm | Påverkar slaghållfasthet och planhetsbevarande |
| Paneltjocklek | 50/75/100/150 mm | Påverkar böjhållfasthet och värmeisolering |
Guide för val av kärnmaterial: Kvantitativ jämförelse av fem vanliga kärntyper
Kärnmaterialet i maskingjorda renrumspaneler bestämmer brandmotstånd, värmeisolering, styrka och kostnadsegenskaper. En detaljerad jämförelse av fem vanliga maskintillverkade panelkärnmaterial visas nedan:
| Kärnmaterial | Brandbetyg | Värmeledningsförmåga (W/m·K) | Flexural Strength (MPa) | Relativ kostnad | Typiska applikationer |
|---|---|---|---|---|---|
| Rock Wool | Klass A | 0.040 | 0,8-1,0 | Baslinje | Läkemedel, elektronik, strikta brandkontrollområden |
| Magnesiumoxisulfat | Klass A | 0.098 | 1,2-1,5 | 20 % | Fuktiga miljöer, matverkstäder, kylförvaring |
| Polyuretan (PU) | Klass B1/B2 | 0.024 | 1,3-1,6 | 15 % | Temperaturkontrollerade renrum, projekt med hög energieffektivitet |
| Silicon Rock Board | Klass A | 0.052 | 1,0-1,2 | 10 % | Sjukhus, skolor, offentliga byggnader rena zoner |
| EPS (polystyren) | Klass B2 | 0.035 | 0,6-0,8 | -15 % | Tillfälliga rena zoner, icke-kritiska lågbudgetområden |
Ekonomisk analys: Kostnadsskillnader mellan maskintillverkade och manuella paneler
Den största konkurrensfördelen med maskintillverkade paneler är kostnadsfördelarna från skalfördelar. Med ett 5 000 m² stort renrumsprojekt (50 mm stenullskärna, 0,5 mm dubbelsidigt färgbelagt stål) som exempel, visas en jämförande analys nedan:
| Kostnadspost | Maskintillverkad (stenull) | Manuell (Stenull) | Skillnad |
|---|---|---|---|
| Materialkostnad (USD/m²) | 18.50 | 28.50 | 54 % |
| Transport och installation (USD/m²) | 9.30 | 7.50 | -19 % |
| Avfallsfrekvens (%) | 6-8 % | 2-3 % | Maskintillverkat högre avfall |
| Total kostnad (USD/m²) | 30.80 | 38.90 | Maskintillverkad ~21% lägre |
Renlighet Prestanda: Nyckelparametrar för ytbehandling och tätningsdesign
Renligheten prestanda av maskingjorda renrumspaneler beror i första hand på ytbehandlingsprocessen och tätningsutformningen av panelfogar. Branschrekommenderade nyckelindikatorer är följande:
- Ytbeläggning : Standardkonfiguration är polyester bakfärg (PE), tjocklek ≥20μm; projekt med hög efterfrågan använder PVDF-fluorkarbonbeläggning (tjocklek ≥25 μm), med motståndskraft mot kemisk reagens som överstiger 10 000 cykler;
- Ytjämnhet : Högkvalitativa maskintillverkade paneler uppnår ytjämnhet Ra ≤0,8μm, motstår dammansamling och underlättar rengöring och desinfektion;
- Antibakteriell prestanda : Valfri antibakteriell beläggning ger antibakteriell hastighet ≥99,9 % mot Staphylococcus aureus och E. coli (antibakteriell aktivitet >6,0);
- Fogtätning : Maskintillverkade paneler använder vanligtvis spont-och-spår-anslutningar eller centrumplacerade tätningspackningar med neutralt mögelbeständigt silikontätningsmedel, vilket uppnår luftläckage ≤0,5 m³/(h·m²) vid 100Pa differenstryck ;
- Antistatisk prestanda : Vid användning i elektronikfabriksrenrum måste ytmotståndet kontrolleras inom 10⁶–10⁹ Ω, vilket kan uppnås genom att lägga till ledande material till beläggningen.
För rena miljöer av hög standard som GMP-verkstäder eller operationssalar på sjukhus rekommenderas att välja antibakteriellt färgbelagda ytskikt av stål eller rostfritt stål (304/316L) och utför lufttäthetstestning av panelskarvar regelbundet (var sjätte månad).
Installation och konstruktion: Sex nyckelkontrollpunkter för maskintillverkade paneler på plats
Installationskvaliteten på maskingjorda paneler påverkar direkt renrummets livslängd och renlighetseffektivitet. Följande är sex viktiga kontrollpunkter på byggarbetsplatsen:
- Inkommande besiktning : Kontrollera varje panel för diagonal avvikelse (≤2 mm/m), ytrepor (avvisa om djup >0,1 mm) och kantskador. Om skadefrekvensen överstiger 3 %, begär ersättningslager;
- Förvaringskrav : Maskintillverkade paneler måste förvaras plant på torr, plan mark med staplingshöjd ≤1,5m och träklossar under för fuktskydd. Utomhusförvaring eller förvaring på kanten är strängt förbjudet;
- Kapningsspecifikationer : Fältskärning av panelbredd rekommenderas inte för maskintillverkade paneler. Längdskärning kräver höghastighetssågblad, och kapade kanter måste omedelbart beläggas med rostskyddsfärg och förseglas med tätningsmedel;
- Upphängningspunkt layout : För takpaneler, upphängningspunktsavstånd ≤1,2m, och upphängningspunkter måste placeras nära panelens mittlinje. Varje panel kräver inte mindre än 4 upphängningspunkter;
- Applicering av tätningsmedel : Använd neutralt mögelbeständigt silikonfogmassa med fogbredd 3-5 mm och djup ≥2 mm. Fogarna måste rengöras före applicering och tätningsmedlet får inte vidröras innan härdning;
- Färdig produktskydd : Efter installationen, täck panelerna med skyddsfilm omedelbart för att undvika repor från efterföljande affärer (t.ex. el, VVS, VVS). Skyddsfilm bör endast tas bort under det sista skedet innan projektöverlämnandet.
Genom att följa ovanstående kontrollpunkter kan maskingjorda renrumspaneler uppnå en livslängd på 8–10 år samtidigt som den bibehåller en stabil renhetsprestanda hela tiden.
Tillämpningsomfång och begränsningar för maskintillverkade renrumspaneler
Maskintillverkade renrumspaneler är bäst lämpade för följande scenarier:
- ISO klass 7 (klass 10 000) till ISO klass 8 (klass 100 000) elektronikmonteringsverkstäder, livsmedelsförpackningsrum, allmänna farmaceutiska stödområden;
- Stora renrumsanläggningar som överstiger 5 000 m² med höga krav på kostnadskontroll;
- Projekt med snäva scheman som kräver snabb leverans (maskintillverkade panelledtider är vanligtvis 7–10 dagar kortare än manuella paneler);
- Ytor med lätta hängande laster (enpunktshängande ≤30 kg), såsom standardbelysningsarmaturer och lätta kanalsystem.
Begränsningar av maskingjord renrumsruta Det inkluderar: ① Ej lämplig för tunga utrymmen med enpunktshängning över 50 kg; ② Ej lämplig för renrum som kräver frekvent omkonfigurering (hög skadefrekvens under demontering/återmontering); ③ Begränsad böjningsprestanda för extra långa paneler (>3,5 m); ④ I miljöer med hög luftfuktighet (>85 % relativ luftfuktighet) måste fuktbeständiga kärnmaterial som magnesiumoxisulfat väljas — vanliga stenullspaneler kan absorbera fukt och sjunka ner . I praktisk ingenjörskonst rekommenderas en hybridstrategi som använder både maskingjorda och manuella paneler för att utnyttja styrkorna hos varje.
- E-Mail: [email protected]
- Tel: +86 18968239620
- Address: Rum nr 905, He Yuan Mansion, nr 382, Tianda Lane, Ningbo Southern Business District, Yinzhou Ningbo Kina
Våra produkter
Snabblänkar
Kontakta oss
? Upphovsrätt Zhejiang Kaisier Clean Technology Co.,Ltd.
Alla rättigheter reserverade.
 Custom Machine Made Cleanroom Panels Factory
Machine Made Cleanroom Panels Supplier
-
+86 18968239620
-
-
