
 sv
Handgjorda renrumspaneler Manufacturer
Handgjorda renrumspaneler är en typ av förstärkt sammansatt renrumspanel. Produkten tillverkas med en kombination av semi-mekaniska och manuella processer, vilket möjliggör anpassade längder och bredder enligt projektets krav. De kan monteras och demonteras flera gånger, vilket gör installationen bekväm och ger betydande övergripande fördelar.
Ytmaterial: Färgbelagd stålplåt, galvaniserad stålplåt, rostfri stålplåt, antistatisk platta, korrosionsbeständig platta och andra specifika renrumsmaterial.
Inre kärnmaterial: Kärnmaterialet kan vara stenull, papper (aluminium) bikake, polyuretan (PU), polystyren (EPS), extruderad polystyren (PE), ihålig magnesiumoxidskiva, kiselskiva, magnesiumoxisulfatskiva, magnesiumoxidskiva, gipsskiva, etc.
Strukturell ram: Omkretsen använder galvaniserad stålbandsköl, aluminiumprofilköl eller plaststålköl.
Produktegenskaper:
Handgjorda paneler erbjuder hög hållfasthet, ljudisolering, värmeisolering, värmeisolering, seismiskt motstånd, anpassningsbara dimensioner, bekväm anslutning, enkel demontering, dolt kärnmaterial och bekväm konstruktion.
Specifikationer:
Färg stålplåttjocklek: i allmänhet 0,426 mmt~0,7 mmt;
Tjocklek: 50 mmt, 75 mmt, 100 mmt, 150 mmt, 200 mmt;
Bredd: Vanligtvis 1180 mm, 1150 mm, 980 mm, icke-standardiserade paneler tillgängliga i valfri bredd;
Längd: Kan tillverkas enligt krav;
Anslutning: Använder vanligtvis H-format aluminium, H-format stål och spont-och-spår-anslutningar.
Tillämpningsomfång:
Används ofta i renrumsinneslutningar och tak för högteknologisk elektronik, läkemedel, kemikalier, livsmedel och andra industrier; industrianläggningar, lager, kylförvaringsanläggningar, ugnar, luftkonditioneringsväggpaneler och andra renrumstillämpningar.
Produktutbud: Finns i stenullsfärgade stålpaneler, magnesiumoxidstensullsfärgade stålpaneler, ihåliga magnesiumoxidfärgade stålpaneler, polyuretanfärgade stålpaneler, aluminium (papper) bikakefärgade stålpaneler, gipsstenullsfärgade stålpaneler, silikonstensfärgade stålpaneler och magnesiumoxisulfatfärgade stålpaneler. Särskilda kärnmaterial och specifikationer kan också tillverkas efter kundens behov. Fysikalisk-kemiska egenskaper: Produktens stålyta har en högkvalitativ polyesterbeläggning, aluminium-zinkbeläggning eller rostfri stålplåt, vilket ger god korrosionsbeständighet; kärnmaterialet kan anpassas efter kundens krav.
Produktkategorier
-
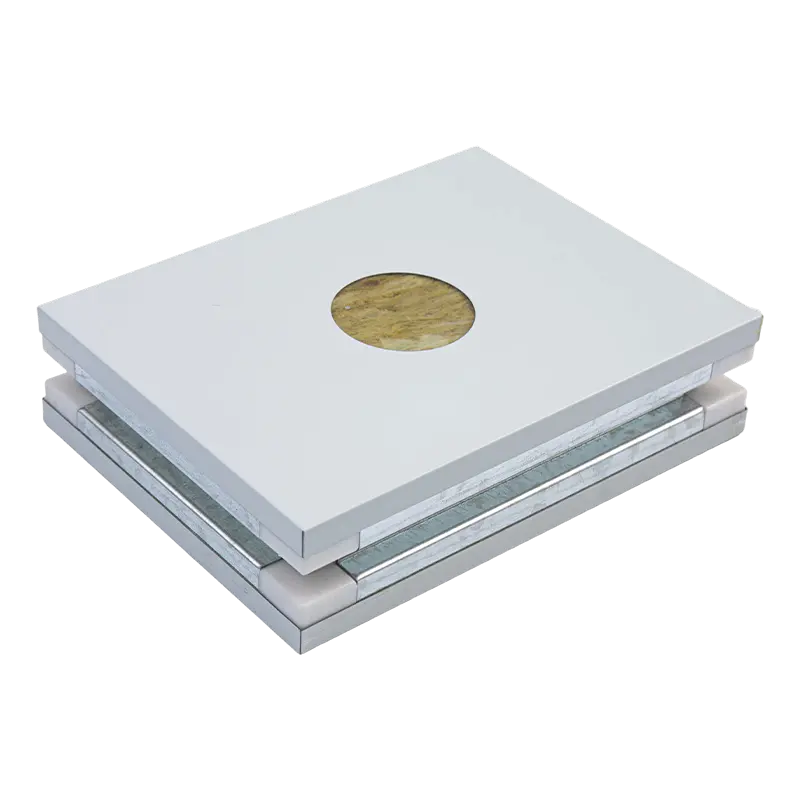
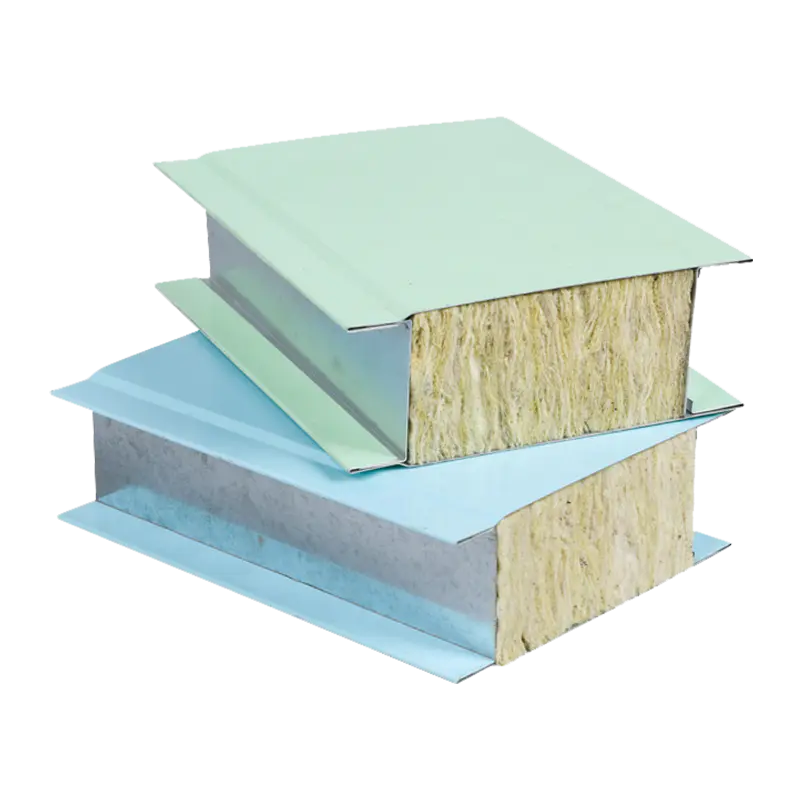
Stenull manuell renrumspanel
Stenullsrena paneler är rena paneler gjorda av stenull. Stålplåtarna och stenullen kombineras -
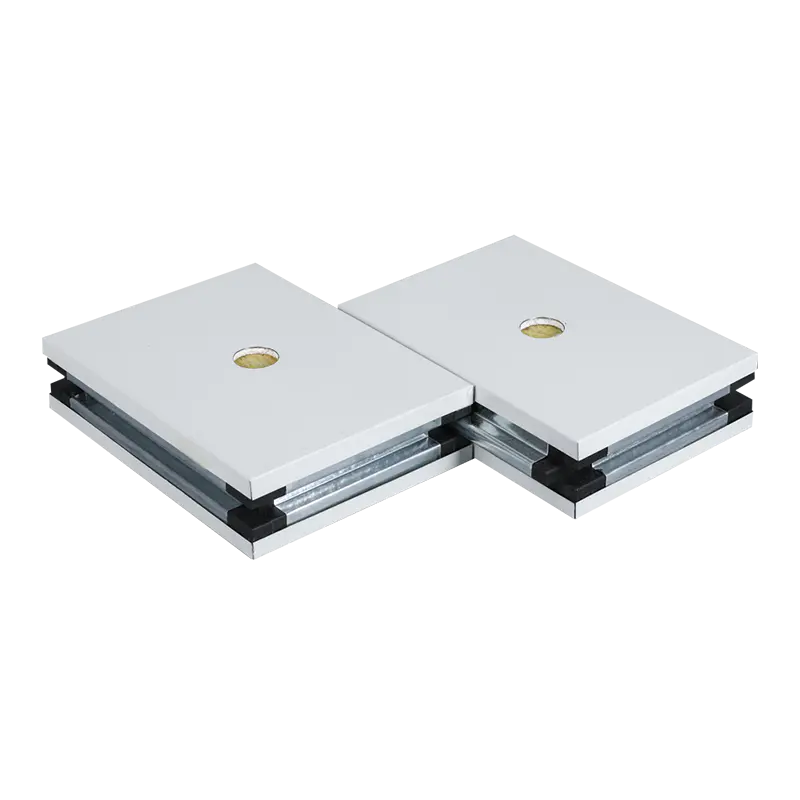
Magnesiumoxid stenull Manuell renrumspanel
Handgjorda stenullsrenrumspaneler av magnesiumoxid använder högkvalitativa färgbelagda stålpl -
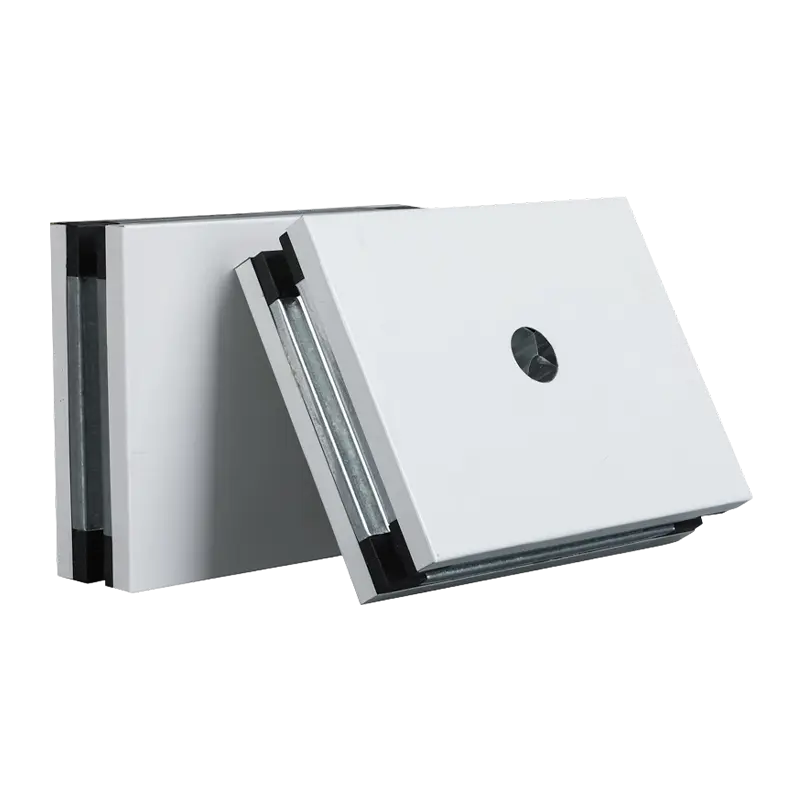
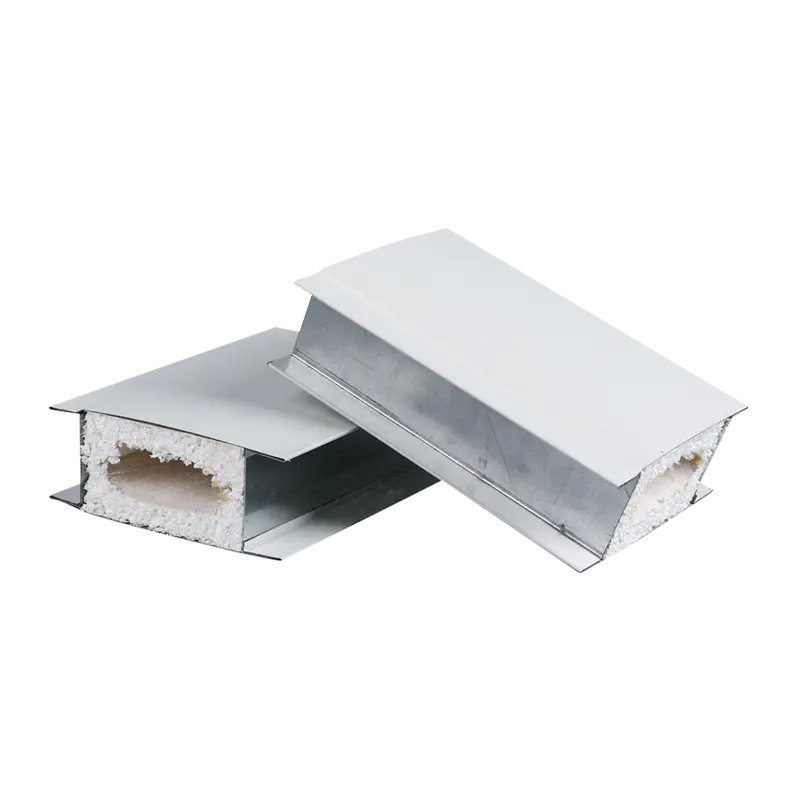
Aluminium Honeycomb manuell renrumspanel
Handgjorda aluminiumbikakepaneler för renrum använder högkvalitativa färgbelagda stålplåtar -
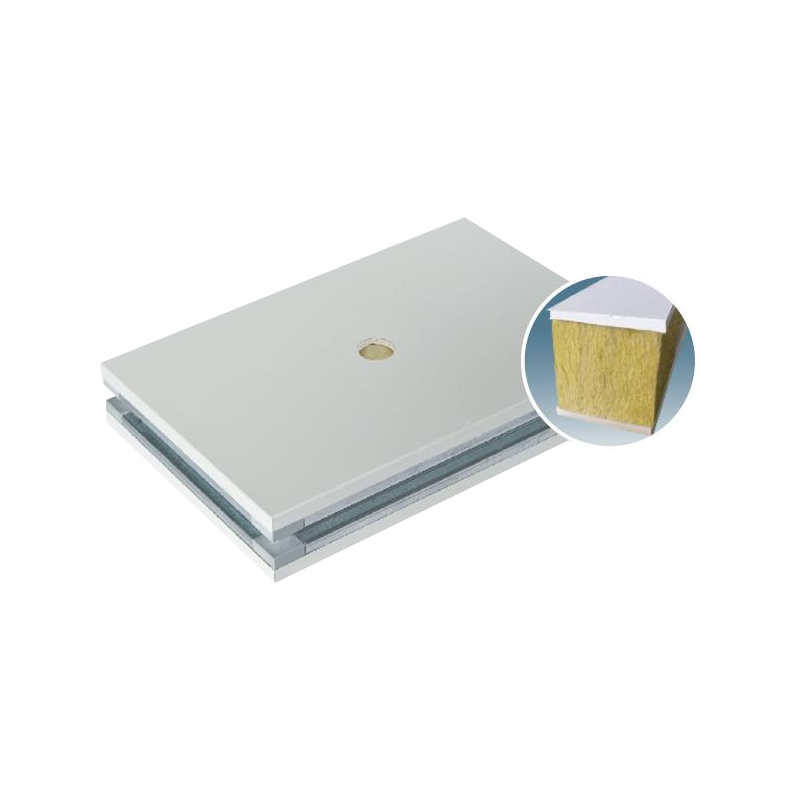
Gips stenull manuell renrumspanel
Panelerna har stålplåtar på båda sidor och en kalldragen profilram (eller plastram) runt kant -
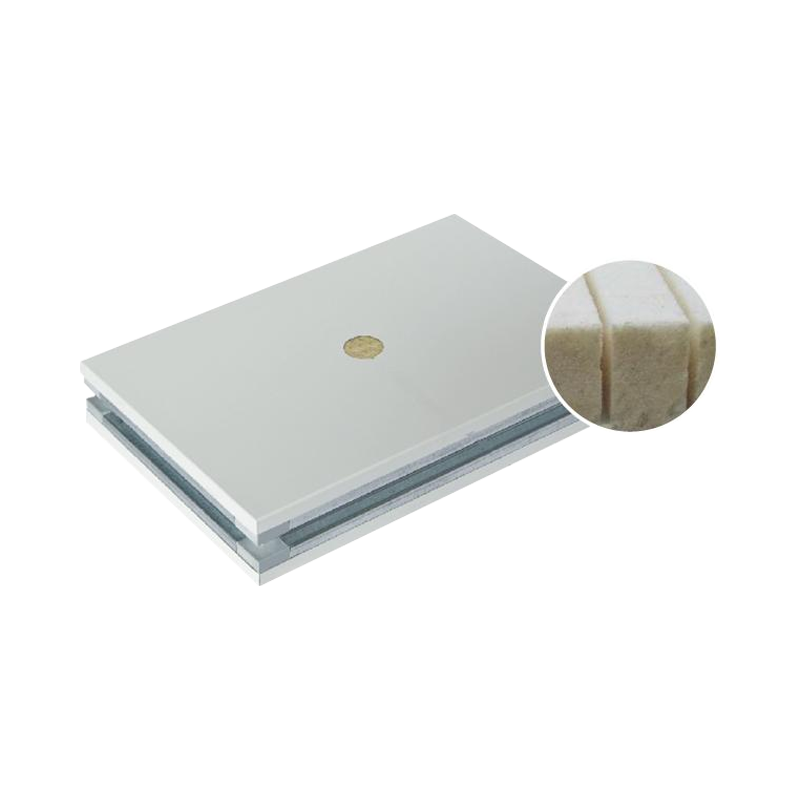
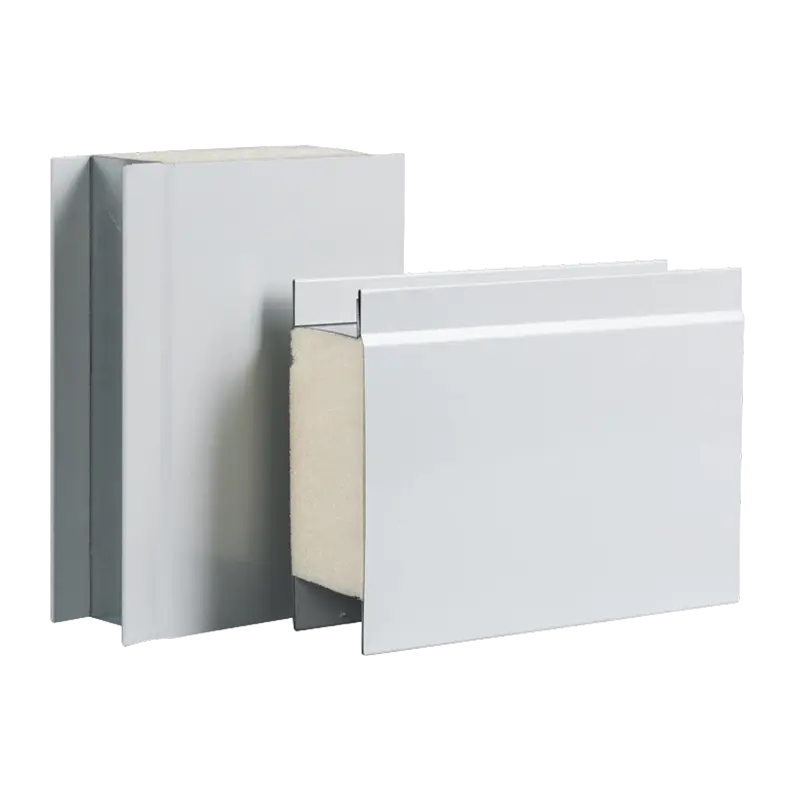
Manuell renrumspanel i polyuretan
En annan typ av panel använder polyuretan (PU) som kärnmaterial, kombinerat med galvaniserade ( -
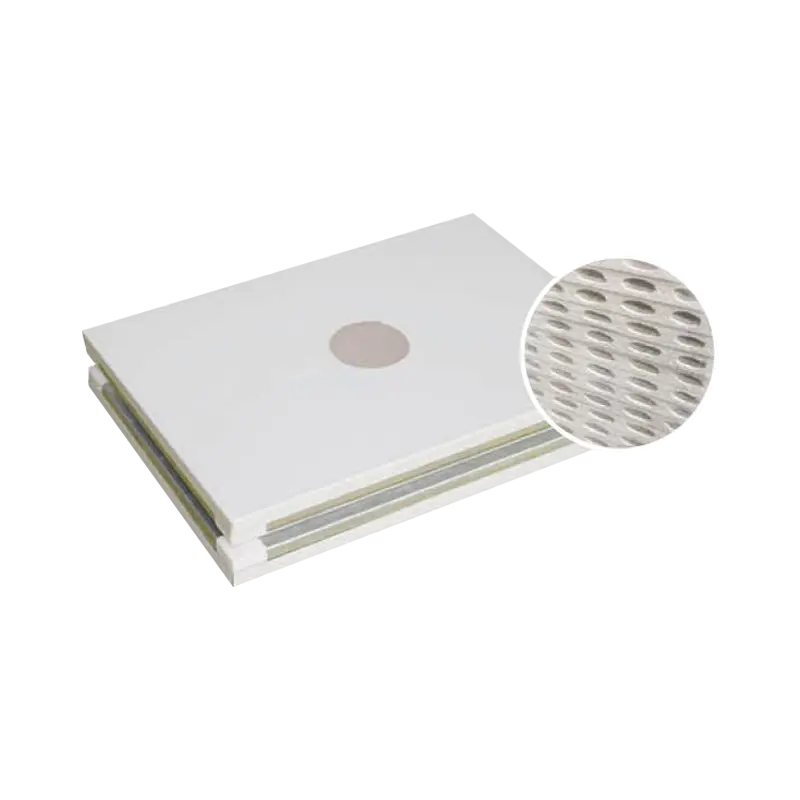
Magnesium oxysulfate manuell renrumspanel
Handgjorda magnesiumoxiklorid-renrumspaneler har en vattenavstötningsgrad som är större än 98
Om Kaisier
Kaisier Cleans the Globe Tech Empowers Tomorrow
Zhejiang Kaisier Clean Technology Co.,Ltd. upholding the brand mission of "Kaisier Cleans the Globe, Tech Empowers Tomorrow", Zhejiang Kaisier Clean Technology Co., Ltd. and its Thai subsidiary are a technology-driven enterprise in the clean industry with a global layout. The company has built four modern production bases in China and Thailand, forming a "domestic coordination + international radiation" capacity network equipped with intelligent production lines and precision testing equipment to ensure stable and efficient supply.
We are a China OEM/ODM Handgjorda renrumspaneler Company and Handgjorda renrumspaneler Manufacturer, specialize in R&D, production and sales of a full range of clean panels, including color steel sandwich panels, rock wool clean panels and magnesium oxide clean panels, which can meet the stringent requirements of Class 100 to Class 300,000 air purification projects. Our products lead the world in fire resistance, antibacterial and antistatic performance, and are widely applied in high-end fields such as healthcare, electronics and food industries, providing one-stop services from solution design to after-sales support. With technological innovation as the core and the philosophy of "precision engineering for ultimate cleanliness", we are committed to delivering safe and reliable clean space solutions for global customers.
Hedersbevis
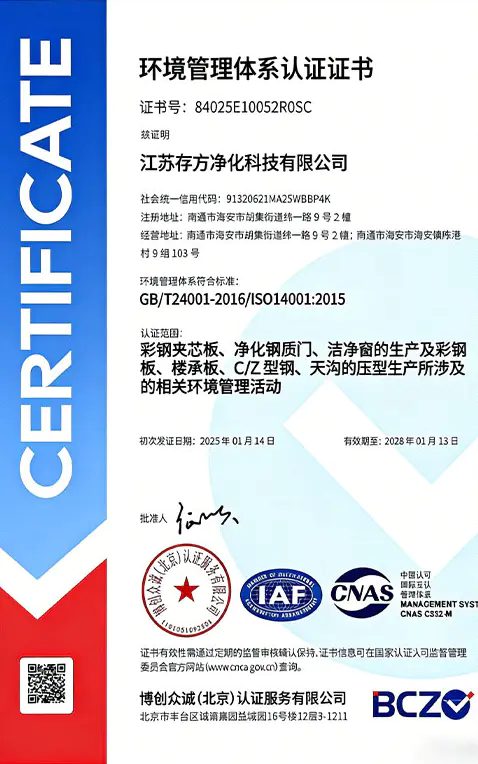
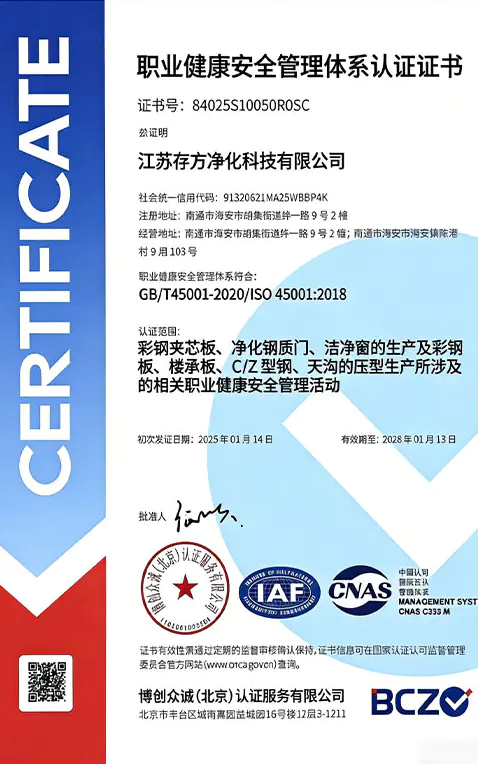
Våra senaste nyheter
Meddelande Feedback
Handgjorda renrumspaneler Industry knowledge
I renrumsprojekt som kräver hög bärförmåga, hög planhet och upprepad demontering/återmontering, handgjorda renrumspaneler — med sina unika omkretsförstärkta ramar och anpassade produktionsmöjligheter — överträffar avsevärt maskintillverkade standardpaneler. Den tydliga slutsatsen är: För ISO klass 6 (klass 1 000) och över rena zoner, där hängande laster överstiger 50 kg/m², eller där frekventa processlayoutförändringar förväntas, måste handgjorda renrumspaneler väljas . Även om den initiala investeringen är cirka 30–40 % högre än maskintillverkade paneler, är deras totala livscykelvärde (särskilt med tanke på renrumsrenovering och produktionsbortfall) överlägset. Följande ger en djupgående teknisk referens från fyra dimensioner: strukturella parametrar, val av kärnmaterial, installationsanslutningar och verkliga fall.
Struktur bestämmer prestanda: Ram och specifikationssystem av handgjorda paneler
Kärnan i handgjorda renrumspaneler är perimeterförsegling med galvaniserat stålband, aluminiumlegering eller plast-stålköl bildar en sluten ramstruktur. Denna design tillåter godtycklig anpassning av panellängd (vanligtvis 2m–6m) och bredder bortom maskintillverkade begränsningar (vanliga bredder 1180mm, 1150mm, 980mm; icke-standardiserade bredder kan anpassas godtyckligt). Typisk prestanda för olika tjocklekar visas nedan:
| Paneltjocklek (mm) | Rekommenderad stålprofil (mm) | Flexural Strength (MPa) | Enpunkts hängkapacitet (kg) | Applikationsscenario |
|---|---|---|---|---|
| 50 | 0,5-0,6 | ≥2,2 | 100 | Elektronikverkstadsväggar, allmänna undertak |
| 75 | 0,6-0,7 | ≥3,0 | 150 | Farmaceutiska påfyllningsrum, huvudsakliga bärande FFU-tak |
| 100 | 0,7-0,8 | ≥3,8 | 200 | Upphängning av tung utrustning, renrum med hög lufttäthet |
Guide för val av kärnmaterial: Applikationsscenarier för sju vanliga kärntyper
Kärnmaterialet i handgjorda renrumspaneler bestämmer brandmotstånd, värmeisolering, styrka och kostnad. En kvantitativ jämförelse av sju vanliga kärnmaterial visas nedan:
| Kärnmaterial | Brandbetyg | Värmeledningsförmåga (W/m·K) | Relativ kostnad | Rekommenderad applikation |
|---|---|---|---|---|
| Rock Wool | Klass A | 0.040 | Baslinje | Läkemedel, elektronik, strikta brandkontrollområden |
| Honeycomb i aluminium | Klass B1 | 0.080 | 50 % | Högbelastningstak, halvledarrenrum |
| Magnesiumoxisulfat | Klass A | 0.098 | 25 % | Fuktiga miljöer, matverkstäder, kylförvaring |
| Polyuretan (PU) | Klass B1/B2 | 0.024 | 15 % | Temperaturkontrollerade renrum, projekt med hög energieffektivitet |
| Gips Rock Wool Composite | Klass A | 0.045 | 10 % | Sjukhus operationssalar, rena korridorer |
| Pappers honungskaka | Klass B2 | 0.075 | -20 % | Tillfälliga rena zoner, lågbudget icke-bärande skiljeväggar |
Anslutningar och installation: Tre vanliga fogtekniker
Anslutningsmetoden för handgjorda renrumspaneler påverkar direkt renrums lufttäthet och konstruktionseffektivitet. De tre vanliga metoderna är följande:
- H-formad aluminium/stål anslutning : Special H-profiler sätts in mellan paneler. Snabb installationshastighet, lämplig för skiljeväggar med stora ytor. Avståndet mellan H-profil och panel ska dock vara ≤0,5 mm och en tätningspackning ska placeras inuti profilen. Typisk användning: Klass 10 000 zonavskiljare i elektronikfabriker.
- Spont-anslutning : Panelkanter formas till han-hona passande profiler med en integrerad tätningspackning. Bäst lufttäthet, men kräver hög tillverkningsprecision. Tungans djup är vanligtvis 8–12 mm. Denna anslutningsmetod är mest lämplig för renrum enligt ISO klass 6 och högre, vilket ger luftläckage ≤0,3 m³/(h·m²) @100Pa .
- Central anslutning av aluminiumram : En ram av aluminiumlegering är förinstallerad mellan panelskarvarna och täcks sedan med en snäpplock. Denna anslutning tillåter dubbelriktad demontering, vilket underlättar senare utbyte av utrustning, och används ofta i biofarmaceutiska verkstäder.
Oavsett anslutningsmetod, ett neutralt mögelbeständigt silikonfogmassa måste appliceras vid panelskarvar, med fogbredden kontrollerad till 3–5 mm, och den härdade ytan ska bilda en konkav bågeform för att undvika dammansamling. För takmonterade handgjorda paneler måste varje upphängningspunkt vara placerad i den förstärkta rampositionen - det är strängt förbjudet att borra hål i mitten av panelen för upphängning.
Real-World Case: Kostnadsfördelar med handgjorda paneler i eftermonteringsprojekt
Ta ombyggnaden av en pilotanläggning för ett bioläkemedelsföretag som ett exempel. Den ursprungliga skiljeväggen använde maskintillverkade stenullspaneler. När processförändringar krävde en ny layout skrotades nästan alla paneler under demonteringen och ersättningskostnaden var cirka 62 000 USD. Däremot installerade en annan verkstad i samma anläggning initialt aluminiumbikakepaneler med H-formade aluminiumanslutningar. Under en identisk eftermontering, 95 % av panelerna togs isär helt och återanvändes, med endast 10 % avfall och nytt tätningsmedel som krävdes, vilket minskade eftermonteringskostnaden till cirka 16 500 USD . Detta visar tydligt: för renrumsprojekt där framtida renoveringar förväntas, kan den extra initiala investeringen i handgjorda paneler (cirka 35 %) återställd efter bara en eftermontering .
Dessutom är skadefrekvensen under transport för överdimensionerade handgjorda paneler (enkelpanel >4 meter) endast en tredjedel av den för maskintillverkade paneler (ungefär 2 % mot 6 %). Tack vare det omkretsade stålbandsskyddet minskar också kantskadorna vid hantering på plats avsevärt. Med tanke på totalt installationsavfall, omkonfigureringsflexibilitet och långvarig hållbarhet, handgjorda renrumspaneler har blivit de facto-standarden för högspecifika renrumssystem.
Vanliga frågor (FAQ) om handgjorda renrumspaneler
1. Hur många gånger kan handgjorda renrumspaneler tas isär och återmonteras utan att kompromissa med prestanda?
Enligt industritester och verklig projektfeedback, handgjorda paneler med hjälp av H-formad aluminium eller centrala aluminiumramkopplingar kan tas isär och återmonteras 3–5 gånger under normal drift samtidigt som original lufttäthet och mekaniska egenskaper bibehålls. Nyckeln är att byta ut tätningspackningar och applicera igen tätningsmedel varje gång. Spont-och-spår-anslutningspaneler tillåter något färre cykler (ungefär 2–3 gånger) eftersom spont-och-spår-kanterna kan uppleva mikrodeformation efter upprepad insättning och borttagning. För FoU-laboratorier eller pilotanläggningar som kräver frekventa layoutändringar, rekommenderas handgjorda paneler av aluminium med bikakekärna i mitten av aluminiumram.
2. Vad är den faktiska prisskillnaden mellan handgjorda och maskingjorda renrumspaneler?
Med 50 mm tjock stenullskärna med 0,5 mm dubbelsidigt färgbelagt stål som exempel: maskintillverkade paneler kostar ca. 28–36 USD/m² , medan handgjorda paneler (med perimeterförzinkad stålbandstätning) kostar ungefär 42–52 USD/m² — handgjorda paneler är cirka 30 %–50 % högre. Men när man räknar in transportavfall (handgjorda 2%–3% jämfört med maskintillverkade 5%–8%), installationseffektivitet och framtida eftermonteringskostnader , för projekt som förväntas pågå mer än 5 år eller med potentiell omkonfigurering, erbjuder handgjorda paneler faktiskt bättre total livscykelvärde. För exklusiva renrum (ISO klass 6 och högre) är handgjorda paneler redan standard i branschen, och prisskillnaden är inte längre den primära beslutsfaktorn.
3. Kan längden och bredden på handgjorda renrumspaneler anpassas godtyckligt? Finns det några begränsningar?
En av de största fördelarna med handgjorda paneler är dimensionell flexibilitet:
- Bredd : Vanliga bredder 1180 mm, 1150 mm, 980 mm; icke-standardiserade bredder kan godtyckligt anpassas inom 300 mm–1500 mm;
- Längd : Vanligtvis 2m–6m; vissa tillverkare kan producera upp till 8m eller till och med 12m (kräver ytterligare förstyvningar);
- Begränsningar : När förhållandet mellan längd och bredd överstiger 5:1, rekommenderas att öka ramtjockleken eller lägga till invändiga ribbor; annars kan böjning i sidled inträffa under transport och installation. Tjocklek (50–200 mm) och stålmått (0,426–0,8 mm) kan också anpassas efter projektkrav.
4. Hur kan handgjorda renrumspaneler undvika korrosion i fuktiga miljöer (t.ex. matverkstäder, kylförvaring)?
För miljöer med hög luftfuktighet eller frekvent tvättning rekommenderas följande kombination av åtgärder: ① Använd 304 eller 316 rostfritt stålbeklädnad (tjocklek ≥0,5 mm) eller PVDF-belagt färgstål med hög hållbarhet; ② Välj magnesiumoxisulfat eller polyuretankärna för att undvika att stenull absorberar fukt och hänger; ③ Uppgradera omkretstätning från galvaniserat stål till aluminiumlegering eller rostfritt stål; ④ Använd mögelbeständigt tätningsmedel för alla fogar, med en slät, icke-absorberande härdad yta . Med denna konfiguration kan handgjorda paneler uppnå en livslängd på mer än 10 år i kylförvaringsmiljöer med 85 % relativ luftfuktighet och temperaturer på 5–15°C, medan standardgalvaniserade stålbandspaneler kan uppvisa kantkorrosion inom 2–3 år under samma förhållanden.
5. Hur kan jag bedöma om produktionskvaliteten för handgjorda renrumspaneler är acceptabel? Vilka är de viktigaste acceptanspunkterna på plats?
Acceptans på plats bör fokusera på följande fem punkter:
- Visuell inspektion : Inga uppenbara repor, färgvariationer eller bubblor på ytan. Repor djupare än 0,1 mm bör avvisas;
- Dimensionell tolerans : Längd/breddavvikelse ≤±2 mm, diagonalavvikelse ≤2 mm/m, tjockleksavvikelse ≤±0,5 mm;
- Ramstyrka : Omkretsstålband ska vara tätt bundna till kärnan; att trycka på ramen för hand bör inte visa betydande elastisk rörelse;
- Kärndensitet : Stenulls- eller magnesiumoxisulfatkärnor bör inte ha några hålrum eller delaminering. Kontrollera genom att knacka och lyssna — tomrum ger ett märkbart ihåligt ljud;
- Skalhållfasthetstest : Vidhäftningshållfastheten mellan stålplåt och kärna bör vara ≥0,06 MPa. Enkelt fälttest: bänd ett litet hörn med ett blad; om kärnmaterialet fäster vid stålplåten istället för att separera rent, är det acceptabelt.
- E-Mail: [email protected]
- Tel: +86 18968239620
- Address: Rum nr 905, He Yuan Mansion, nr 382, Tianda Lane, Ningbo Southern Business District, Yinzhou Ningbo Kina
Våra produkter
Snabblänkar
Kontakta oss
? Upphovsrätt Zhejiang Kaisier Clean Technology Co.,Ltd.
Alla rättigheter reserverade.
 OEM/ODM Handgjorda renrumspaneler Company
Handgjorda renrumspaneler Manufacturer
-
+86 18968239620
-
-
